简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Объяснение гибки труб с ЧПУ: как это работает, основные допуски и выбор станка
Цех по производству рулонных каркасов в середине производственной недели — хорошее место, чтобы понять, почему ручная гибка труб не работает в больших масштабах. Один и тот же изгиб на 90 градусов получается при рычажном изгибе при температуре 87 градусов утром и 91 градус после обеда, и каждый вариант попадает на сварочный стенд в виде разрыва или деформации. Вывод прост: замените мнение оператора цифровым управлением. Гибка труб с ЧПУ делает это, управляя каждой осью из сохраненной программы, и это стало стандартным методом формовки труб в транспортных средствах, мебели, энергетическом оборудовании и строительных конструкциях.
Контент
- 1 Что такое гибка труб с ЧПУ?
- 2 Как работает трубогиб с ЧПУ
- 3 Важные допуски на трубогибочном станке с ЧПУ
- 4 ЧПУ, ЧПУ или ручное управление: где подходит каждый тип
- 5 Производительность за смену: разница, которую вы можете запланировать
- 6 Что проверить, прежде чем выбрать трубогиб с ЧПУ
- 7 Сделайте переход раньше, чем позже
Что такое гибка труб с ЧПУ?
Гибка труб с ЧПУ — это процесс формовки, при котором труба прижимается к вращающейся гибочной матрице, а серводвигатели, позиционируемые компьютерной программой, контролируют угол изгиба, расстояние между изгибами и плоскость каждого изгиба. Проще говоря, машина превращает геометрию трехмерной детали в физические изгибы практически без участия оператора.
Основная технология — ротационная гибка с числовым программным управлением. Гибочный рычаг вращается вокруг фиксированного центра, протягивает трубу вокруг матрицы, а блок управления координирует работу зажима, пресс-формы и оправки. Поскольку каждое движение записывается в виде данных программы, первая и тысячная части выполняются под одним и тем же углом, когда материал и инструмент остаются неизменными.
Три характеристики определяют возможности любого трубогиба с ЧПУ: количество управляемых осей, максимальный внешний диаметр, который он может формировать, и диапазон радиусов изгиба по осевой линии, которые он может воспроизвести. Большинство производственных машин работают по трем осям, охватывающим вращение рычага гибки, подачу трубы и вращение плоскости гибки. Четырехосные и пятиосные версии добавляют синхронизированное движение оправки и пресс-формы, что защищает тонкостенную трубу от разрушения.
Практическая польза — это повторяемость, которую можно измерить. Допуск угла на станке с ЧПУ обычно составляет плюс-минус 0,1 градуса, тогда как тот же изгиб, выполненный вручную, варьируется на 2 градуса и более. На детали с десятью изгибами разница между прямой рамой и витой заключается именно в таком уровне контроля. Для более широкого обсуждения места программируемой гибки среди других методов формования см. нашу статью что такое гибка на станке с ЧПУ .
Как работает трубогиб с ЧПУ
Последовательность действий в цехе всегда одна и та же. Труба подается вперед до упора, зажимная матрица фиксирует ее относительно гибочной матрицы, нажимная матрица поддерживает внешнюю сторону, а гибочный рычаг вращается до тех пор, пока не будет достигнут запрограммированный угол. Затем зажим открывается, трубка перемещается в следующее положение, плоскость вращается, если деталь изгибается более чем в одном направлении, и цикл начинается снова.
Настоящим предметом здесь является поведение материала, а не механика. Когда рычаг изгиба освобождается, трубка возвращается к своей первоначальной форме, поэтому машина должна перевернуться на угол компенсации. Упругость зависит от марки материала, радиуса изгиба и толщины стенки. Внешняя стенка также растягивается и становится тоньше, а внутренняя сжимается; слишком узкий радиус приводит к появлению морщин внутри и трещинам снаружи.
Припуск на пружинение в зависимости от материала трубки
Упругость не является дефектом; это упругое восстановление, которое проявляет каждая металлическая трубка после разгрузки гибочного штампа. Количество регулируется прочностью материала, радиусом изгиба и соотношением толщины стенки к диаметру. Низкоуглеродистая сталь возвращает только 1,5 градуса при типичном изгибе на 90 градусов, поэтому ошибка может остаться незамеченной на коротких деталях. Аустенитные нержавеющие стали возвращаются на 4–5 градусов, потому что они затвердевают быстрее, что становится серьезной проблемой для рам со многими углами. Станок с ЧПУ сохраняет отдельное значение компенсации для каждой комбинации материала и радиуса, и система управления просто останавливает гибочный рычаг под более высоким углом. Без этой компенсации каждый угол длинной детали будет иметь одну и ту же ошибку, и сборка не удастся.
Важные допуски на трубогибочном станке с ЧПУ
Покупать гибочный станок, не зная класса допуска, — это все равно, что покупать токарный станок, не задаваясь вопросом о точности шпинделя. В таблице ниже показаны значения, которые отличают настоящий производственный станок с ЧПУ от агрегата малой мощности.
| Параметр | Типичный результат ЧПУ | Значение |
|---|---|---|
| Точность угла | /- 0,1 градуса | Равномерные углы по всей партии |
| Расстояние между изгибами | /- 0,1 мм | Простая сборка с сопрягаемыми деталями |
| Выравнивание плоскости сгиба | /- 0,2 градуса | Отсутствие перекрученных фланцев в 3D-деталях |
| Утончение стенки при радиусе изгиба 2,5D | от 8 до 12 процентов | Безопасно для гидравлических и структурных задач. |
| Овальность или уплощение | 5 процентов или меньше | Приемлемо для трубных гаек и уплотнительных колец. |
Наиболее полезным правилом в повседневной работе является соотношение радиуса изгиба центральной линии и наружного диаметра трубы, записываемое как R/D. В режиме 3D и выше большинство материалов сгибаются без оправки, а утончение стенок остается менее 10 процентов. При 2D утончение увеличивается и становится необходимым использование оправки, а при 1,5D только жесткий станок с полным набором инструментов может произвести чистый изгиб.
Влияние радиуса изгиба на утончение стенки
Утончение стенок является проектным пределом, поскольку оно изменяет номинальное давление и усталостную долговечность трубы. При радиусе изгиба, равном одному диаметру трубы, утонение может достигать 40 процентов и наружная стенка становится уязвимой. Когда соотношение увеличивается до 2,5 диаметра, утончение падает примерно до 10 процентов, что приемлемо для большинства структурных и гидравлических спецификаций. Вот почему на чертежах обычно указывается минимальный радиус осевой линии: менее 1,5 диаметра следует использовать только станок с ЧПУ с опорой на оправку. Для покупателя практическое правило заключается в том, что более широкий допустимый радиус уменьшает утончение, уменьшает морщины и снижает стоимость машины.
Толщина и диаметр стенки также определяют класс машины. Легкая машина для гибки трубы диаметром 20 мм может работать с компактной рамой, но труба диаметром 60 мм со стенкой 5 мм требует более тяжелого зажима, более длинного комплекта штампов и более жесткого рычага.
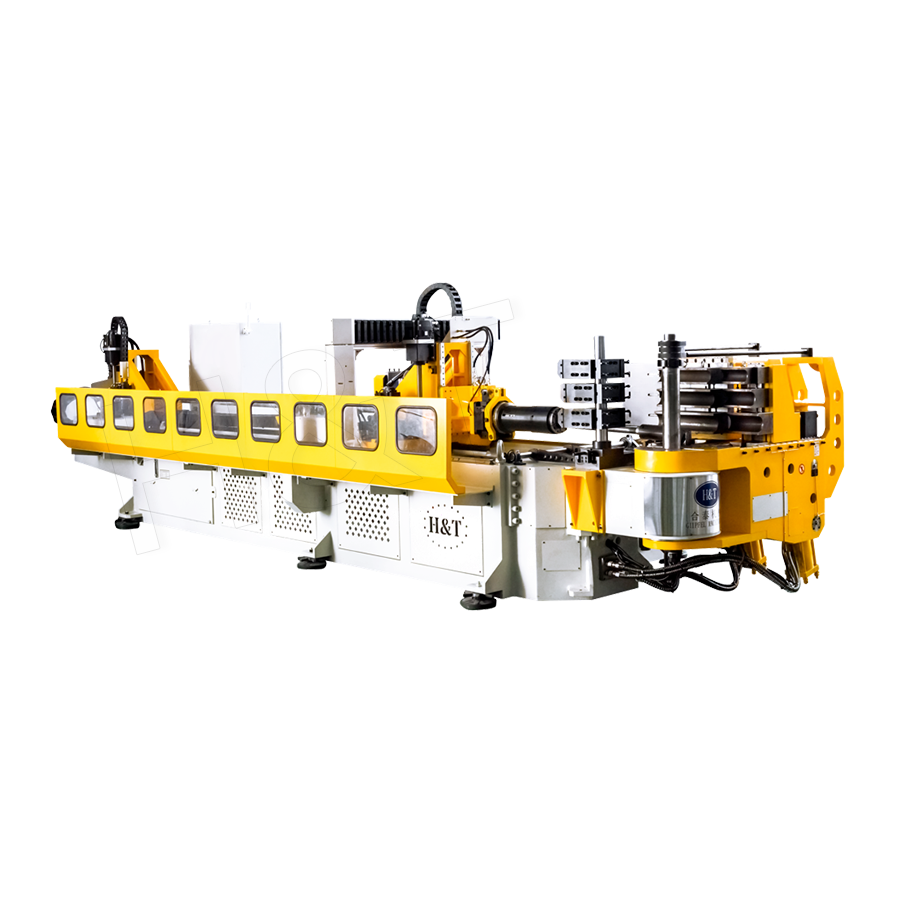 Сверхмощный трубогибочный станок с ЧПУ для труб большого размера Этот трехосный гибочный станок с полностью сервоприводом обрабатывает толстостенные трубы и трубы большого диаметра с помощью модульных форм, автоматической компенсации и 3D-предварительного просмотра, что делает его идеальным решением для гибки тяжелых конструкций. Посмотреть продукт →
Сверхмощные гибочные станки являются стандартным выбором для рам грузовых автомобилей, поручней автобусов и конструкционной стали, где диаметр труб и толщина стенок велики по сравнению с радиусом изгиба.
ЧПУ, ЧПУ или ручное управление: где подходит каждый тип
Решение между ЧПУ и ЧПУ зависит от формы ассортимента деталей, а не от предпочтений бренда. Станки с ЧПУ выполняют фиксированную последовательность операций и отлично подходят для повторяющихся одноплоскостных гибок при средних объемах. Станки с ЧПУ добавляют программно-управляемую длину подачи, вращение плоскости и позиционирование пресс-формы, что делает их необходимыми для многогибочных 3D-деталей с изменяющимися радиусами.
| Фактор | Ручной или гидравлический | гибочный станок с ЧПУ | гибочный станок с ЧПУ |
|---|---|---|---|
| Повторяемость угла | /- 2 градуса и более | /- 0,5 градуса | /- 0,1 градуса |
| Многогибочные 3D-детали | Не практично | Ограниченная последовательность | Полностью программируемый |
| Время установки на деталь | от 15 до 30 минут | от 10 до 20 минут | от 5 до 10 минут |
| Требуются навыки оператора | Высокий | Средний | Низкий уровень после программирования |
| Типичный срок окупаемости | Не применимо | Быстро на простых деталях | Быстро на большой громкости |
Сравнение возможностей станков: ЧПУ и ЧПУ
Радарная диаграмма сравнивает гибочный станок с ЧПУ и гибочный станок с ЧПУ по шести факторам, которые имеют наибольшее значение при покупке станка. Точность и повторяемость демонстрируют самый очевидный разрыв, поскольку станок с ЧПУ поддерживает угол отклонения около 0,1 градуса, а станок с ЧПУ — 0,5 градуса. Многоосевые возможности и автоматизация еще больше раздвигают кривые, поскольку система ЧПУ не может свободно комбинировать подачу, вращение плоскости и перемещение пресс-формы между последовательными изгибами. Простота эксплуатации является ближайшим аспектом, поскольку современные станки с ЧПУ используют сенсорные панели, унаследованные от элементов управления ЧПУ. Скорость окупаемости — единственный аспект, в котором ЧПУ выигрывает на бумаге, и это справедливо только тогда, когда список деталей невелик, радиус редко меняется и стоимость рабочей силы низка.
Если производственный план включает в себя более нескольких номеров деталей, ЧПУ быстро выигрывает, поскольку данные настройки можно вызвать за секунды, тогда как станок с ЧПУ требует механической регулировки упоров и штампов.
Производительность за смену: разница, которую вы можете запланировать
Производительность в час — это самый быстрый способ оценить окупаемость. Число изгибов в час зависит от количества осей, скорости системы загрузки и логики цикла, однако разброс между классами станков гораздо больше, чем ожидает большинство покупателей.
Типичная производительность по типу машины
Разрыв в производительности между классами машин больше, чем ожидает большинство покупателей, покупающих впервые. Квалифицированный оператор на ручном станке производит примерно 50 изгибов в час, поскольку каждая деталь измеряется и выравнивается вручную. Станок с ЧПУ удваивает эту цифру с помощью полуавтоматических циклов, но последовательность операций по-прежнему выполняется в фиксированном порядке. Стандартный гибочный станок с ЧПУ достигает скорости от 400 до 480 изгибов в час, тогда как машина с полностью сервоприводом может превышать 600 изгибов в час для простых деталей. Для детали с восемью изгибами это означает шесть деталей в час на ручном станке против 75 деталей в час на станке с ЧПУ, что решает, выгоден ли контракт.
Одноголовочная машина с полным сервоприводом и автоматической подачей является типичной рабочей лошадкой для производства большого количества продукции, поскольку она может переключаться между номерами деталей без изменения механических упоров. Это класс машин, которые устанавливают большинство мастерских, когда контракты выходят за рамки нескольких десятков одинаковых деталей.
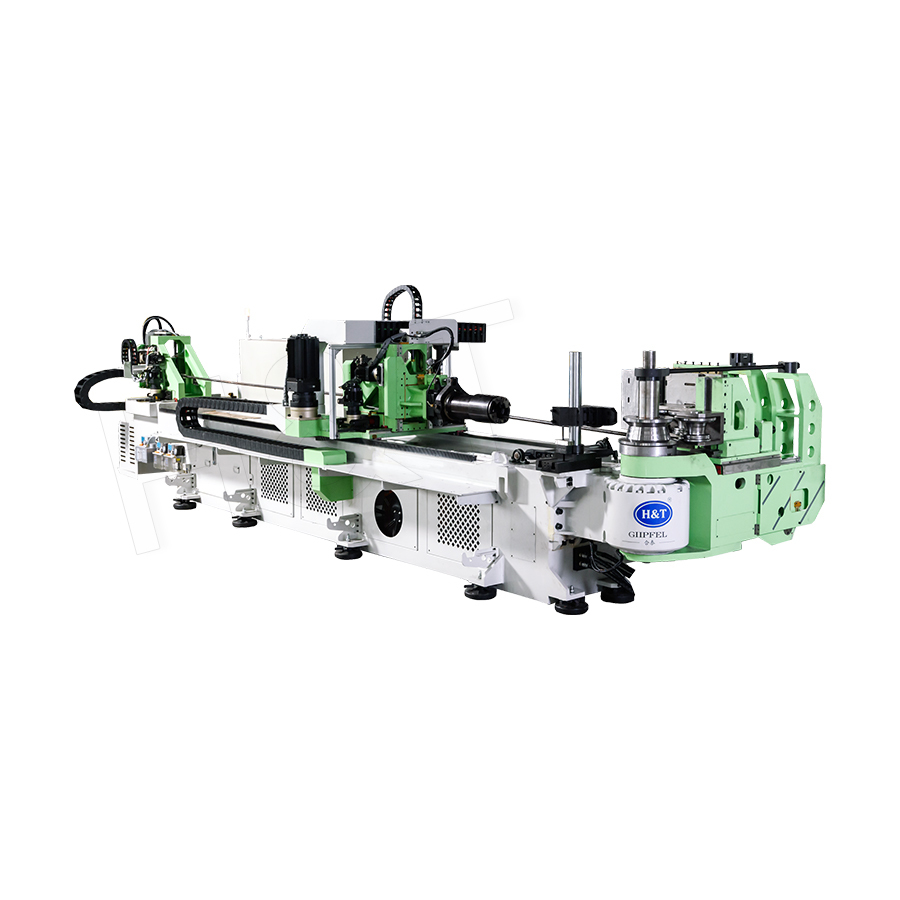 Однонаправленный электрический трубогибочный станок с полным сервоприводом Полностью электрический одноголовочный гибочный станок для труб диаметром до 139 мм, обеспечивающий высокую точность позиционирования, низкий уровень шума и низкие эксплуатационные расходы — практичный выбор для многопрофильных мастерских. Посмотреть продукт →
Время цикла — это только одна сторона бюджета. Стоимость инструмента, время наладки и обучение оператора обычно имеют большее значение при небольших тиражах, поэтому станки с ЧПУ, которые запоминают весь профиль инструмента, окупаются по мере роста библиотеки деталей.
Что проверить, прежде чем выбрать трубогиб с ЧПУ
Начните спецификацию с конверта детали: диапазон наружных диаметров, толщина стенки, требуемые радиусы изгиба и количество изгибов на деталь. Затем проверьте конфигурацию оси на соответствие вашей геометрии. Станок с одной головкой и возможностью гибки с общей стороны слева и справа подходит для большинства работ с трубами и трубопроводами, а станок с двумя головками обрабатывает детали, требующие гибки на обоих концах, за один цикл зажима.
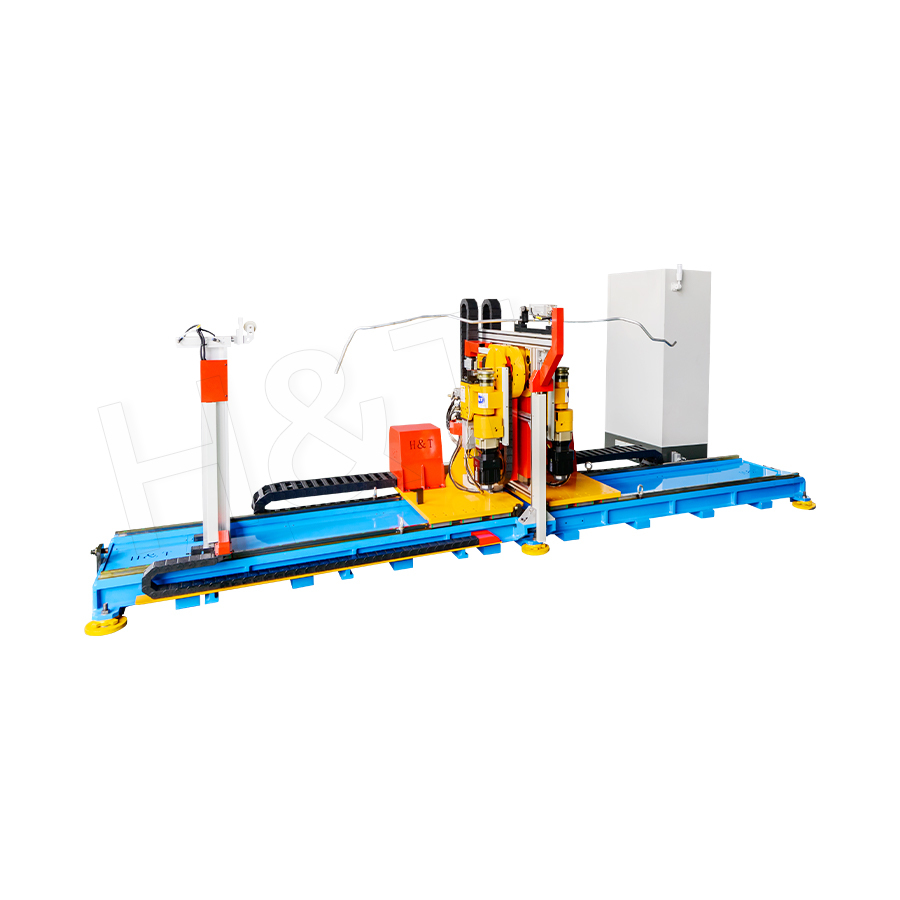 3D трубогибочный станок с двойной головкой и сервоприводом Этот полностью электрический двухголовочный гибочный станок сгибает оба конца за один цикл, поддерживает трубы диаметром до 180 мм и 300 точками изгиба и подходит для сложных деталей в автомобильной промышленности и системах отопления, вентиляции и кондиционирования. Посмотреть продукт →
Еще три проверки отделяют солидного поставщика от брошюры. Сначала спросите об управляющем программном обеспечении и о том, может ли машина сохранять и вызывать программы многократного изгиба. Во-вторых, обратите внимание на интерфейс автоматизации: машина, на которую можно установить погрузчик, маркировочную установку или станцию резки, позже превратится в производственную ячейку. В-третьих, ознакомьтесь с политикой тестирования и поставки: авторитетный производитель запускает FAT с вашими инструментами и обычно назначает срок от 90 до 120 дней для серийной машины.
Сигналами качества, которые имеют значение на бумаге, являются патенты на образцы, собственная разработка программного обеспечения и эталонные установки в вашей отрасли. Запросите количество установок и отзывы клиентов, которые изгибают тот же диаметр, что и вы. Короткий разговор с инженером по применению быстрее, чем самостоятельное сравнение таблиц данных. Сообщите нам диаметр вашей трубы, толщину стенки и чертеж образца , и вы получите более реалистичное предложение, чем любой общий каталог.
Сделайте переход раньше, чем позже
Гибка труб с ЧПУ — это не роскошь, если размер партии превышает несколько десятков деталей. Та же самая деталь с восемью изгибами, на которую требуется десять минут на ручном станке, на станке с ЧПУ выполняется менее чем за минуту, при этом повторяемость гарантирует защиту вашего сварочного приспособления и ваших обещаний по доставке. Определите свой класс допуска, посчитайте оси и сопоставьте грузоподъемность рамы с самой твердой деталью в вашем диапазоне. Вот и вся логика выбора трубогиба с ЧПУ.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
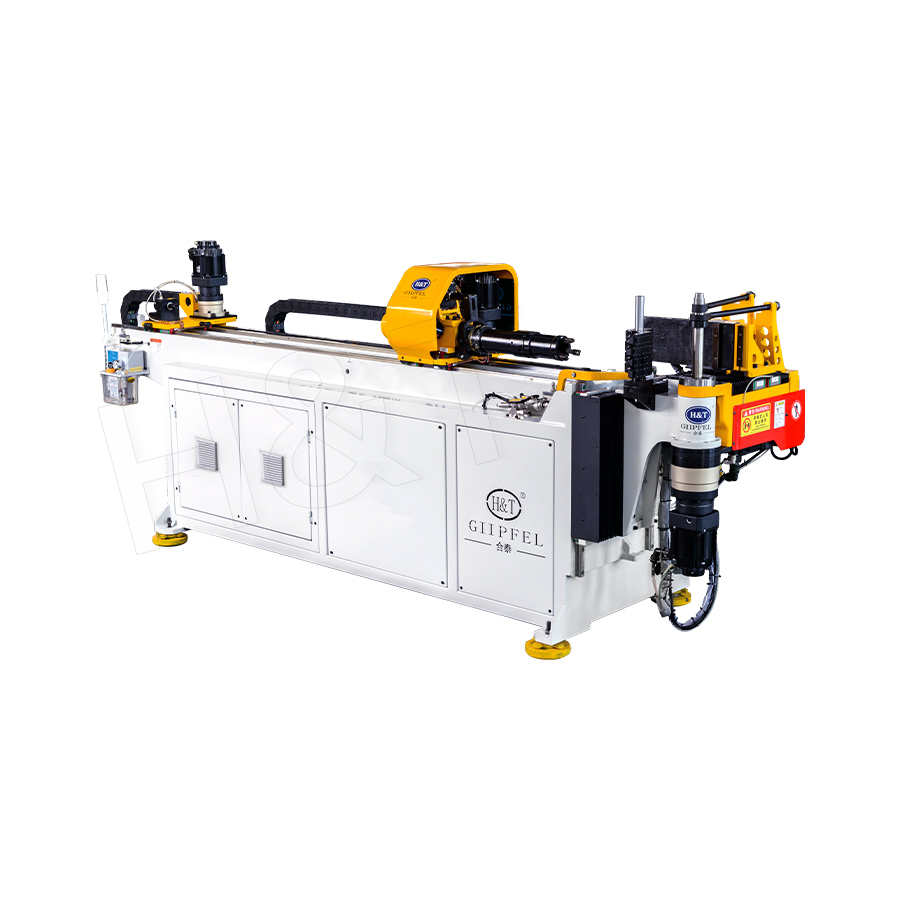 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.