简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Формовка труб с ЧПУ: как выбрать станки для гибки, резки, формирования торцов
В прошлом месяце к нам обратился инженер-менеджер со знакомой проблемой: его цех только что выиграл контракт на поставку 12 000 гнутых труб, но существующий ручной гибочный станок не мог обеспечить допуск ±0,5 мм, требуемый клиентом. Ему нужна была машина, которая могла бы комбинировать несколько радиусов изгиба, избегать сплющивания стенок трубы и при этом сохранять время цикла менее 30 секунд. Это именно то решение, в котором обработка труб с ЧПУ заслуживает своего места.
Формовка труб с ЧПУ — это не единый станок. Это тщательно интегрированное сочетание гибки, резки, формовки концов и часто автоматизации. Практическими преимуществами являются более высокая повторяемость, более короткое время переналадки и меньшее количество брака, но только тогда, когда вы адаптируете станок к реальному семейству деталей.
Контент
- 1 Что именно делает покрытие для формирования труб с ЧПУ?
- 2 Почему формовка труб с ЧПУ превосходит ручную гибку и гибку с ЧПУ
- 3 Основные характеристики, влияющие на качество гибки труб
- 4 Гибка с одной, двумя головками или роботизированная гибка: как выбрать
- 5 Общая стоимость владения: почему первоначальная цена — это только начало
- 6 Формирование концов и резка не должны быть второстепенными мыслями
- 7 Как оценить производителя перед покупкой
- 8 Заключительная рекомендация
Что именно делает покрытие для формирования труб с ЧПУ?
Формирование труб с ЧПУ подразумевает использование оборудования с компьютерным управлением для изменения формы труб и профилей. Обычно он охватывает три операции: гибку труб, формование концов труб и резку труб. Гибка образует центральную ось детали; формирование концов расширяется, уменьшает, расширяет, делает канавки или завершает концы; резка создает начальные заготовки и конечную длину. Во многих камерах подача, разгрузка и перемещение между операциями автоматизированы, что обеспечивает непрерывный процесс.
Полная линия формовки с ЧПУ может включать в себя гибочный станок с ЧПУ, циркулярную пилу по металлу или станок для лазерной резки, формовочный станок и станцию для снятия заусенцев. Смотрите наше руководство по что такое гибка на станке с ЧПУ уточнить основную технологию. Выбор правильной комбинации зависит от материала, геометрии, допусков и годового объема.
Почему формовка труб с ЧПУ превосходит ручную гибку и гибку с ЧПУ
Ручные гибочные станки подходят для небольших объемов прототипов и работ по техническому обслуживанию, но они полагаются на навыки оператора и не могут последовательно компенсировать пружинение. На станках с ЧПУ добавляются программируемые двигатели, но они обычно управляют только одной или двумя осями и предназначены для простых, повторяющихся изгибов. В станках с ЧПУ используются оси с сервоприводом, цифровые входы угла и автоматическая компенсация пружинения, что делает их пригодными для создания сложных 3D-деталей.
Практический результат — более высокая производительность и повторяемость качества. На горизонтальной гистограмме ниже показаны реалистичные диапазоны производительности для пяти семейств оборудования, которые обычно учитываются при проектировании линии формовки труб.
На приведенной выше горизонтальной диаграмме сравниваются реалистичные диапазоны выходной мощности для пяти распространенных семейств оборудования. Ручная гибка обычно не превышает 20 деталей в час, поскольку оператор должен загружать, позиционировать, сгибать и измерять каждую трубку. Станок с ЧПУ с одной головкой повышает производительность примерно до 40 деталей в час для стандартных гибов. Станки с ЧПУ с одной головкой могут достигать производительности 90 деталей в час на меньших радиусах, тогда как модели с ЧПУ с двумя головками могут достигать производительности около 140 деталей в час за счет сгибания обоих концов в одну петлю. Роботизированные ячейки являются гибкими, но не всегда самыми быстрыми, поэтому по пропускной способности они находятся между одноголовочными и двухголовочными с ЧПУ.
При планировании производства диаграмму следует рассматривать как диаграмму производительности, а не как гарантию. Реальная производительность зависит от толщины стенки, радиуса изгиба, материала и объема необходимого контроля. Ключевой вывод заключается в том, что замена ручной гибки на формовку с ЧПУ обычно увеличивает производительность в три или четыре раза, одновременно снижая утомляемость оператора.
Основные характеристики, влияющие на качество гибки труб
Прежде чем покупать трубогибочный станок с ЧПУ, вы должны понять минимальный радиус изгиба, коэффициент стенки и форму пружинения. Изгиб трубки до слишком малого радиуса приводит к разрушению, сморщиванию или истончению стенок. Общее правило заключается в том, что радиус осевой линии должен быть как минимум в 2,5 раза больше наружного диаметра трубы для углеродистой стали и примерно в 3 раза для нержавеющей стали. Для более узких радиусов требуется внутренняя опора оправки, зачистные матрицы или более тяжелые машины.
Упругость — вторая критическая переменная. На графике ниже показана типичная кривая компенсации пружинения для мягкой стали, изогнутой по двумерному радиусу. Компенсация не является линейной, поэтому станок без цифровой системы управления углом будет производить детали нестабильного качества при изменении угла изгиба.
Линейный график показывает, как компенсация упругого возврата увеличивается с углом изгиба трубы из мягкой стали. При угле 30 градусов стальная трубка отклоняется всего на 1,2 градуса, что контроллер может легко исправить. При угле 90 градусов компенсация составляет примерно 5 градусов, что означает, что машина должна перегнуться до 95 градусов, чтобы достичь 90 после отпускания. При 180 градусах компенсация может достигать 12 градусов и более. Из-за такого нелинейного поведения необходим контроллер ЧПУ с таблицами упругого возврата и измеренной обратной связью. Игнорирование пружинения является наиболее распространенной причиной выхода деталей за пределы допусков при гибке труб.
Если вы формуете высокопрочную сталь или алюминий, закажите пробный изгиб под параметры вашего производства. Программное обеспечение станка должно позволять сохранять каждую программу гибки, включая материалы, инструменты и значения компенсации.
Тяжелые профили и толстые стенки могут остановить работу стандартной машины. Именно тогда возникает необходимость в мощном гибочном станке с ЧПУ с более высоким крутящим моментом и более жесткой рамой.
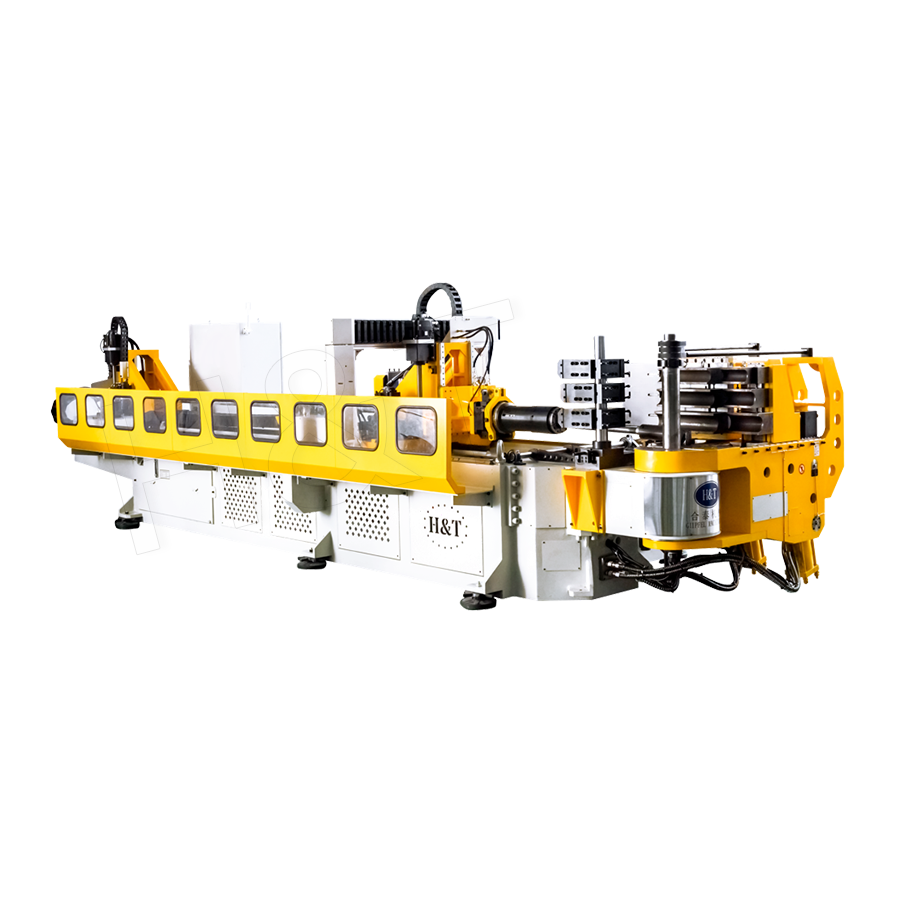 Мощный трубогибочный станок с ЧПУ для толстостенных труб Этот трёхосный гибочный станок с полностью сервоприводом обрабатывает трубы с большими пролетами и сверхтолстостенными стенками с высоким крутящим моментом и жёсткой рамой, что делает его подходящим для сложных конструкций, где более лёгким машинам будет сложно утончить стенки. Посмотреть продукт →
Прежде чем переходить к модели, просмотрите количество осей, силу зажима и доступные варианты инструментов. Станок, предназначенный для автомобильных конструкционных труб, может быть излишним для мебельных каркасов, в то время как легкий станок будет бороться с утончением стенок высокопрочной стали.
Гибка с одной, двумя головками или роботизированная гибка: как выбрать
Количество гибочных головок меняет как время цикла, так и расход. Машина с одной головкой сгибает одну трубу за раз и идеально подходит для длинных трубок, узких радиусов или сложных трехмерных форм. Станок с ЧПУ с двумя головками, особенно модель с полным сервоприводом, может сгибать оба конца трубы, не перемещая трубу на вторую установку, что сокращает время и трудоемкость. Для роботизированной гибки труб добавляется роботизированная рука для загрузки, вращения и позиционирования труб, что упрощает автоматизацию ячейки вокруг одного гибочного устройства.
Ваш выбор должен быть сделан после сопоставления текущих и будущих семейств деталей. Если в семействе деталей имеются длинные трубы с изгибами на обоих концах, станок с двумя головками исключает необходимость повторной фиксации и сокращает время цикла на целых 30 процентов по сравнению с двумя проходами с одной головкой.
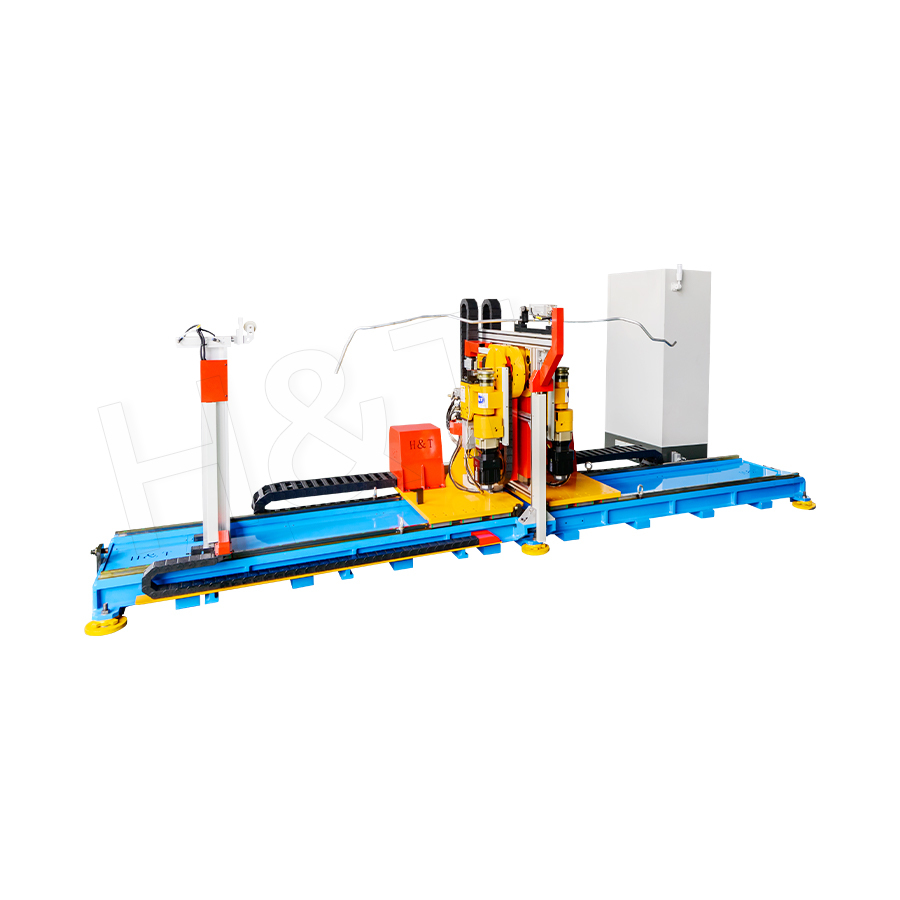 3D-гибочный станок с двумя головками и сервоприводом для длинных труб Этот полностью электрический двухголовочный гибочный станок выполняет одновременную гибку обоих концов за один проход, поддерживая трубы диаметром до 180 мм и сложные детали с несколькими изгибами, что идеально подходит для производства с большим количеством смесей, где время цикла и точность имеют решающее значение. Посмотреть продукт →
Роботизированные клетки — это другой компромисс. Они повышают гибкость обработки нескольких номеров деталей в одной ячейке, но первоначальные затраты на проектирование выше. Для производства с большим количеством продукции и низкими и средними объемами правильным решением часто является робот-гибочный станок; для очень больших объемов лучшим экономическим выбором может быть специальный двухголовочный гибочный станок с ЧПУ.
Радарная диаграмма распределяет три типа машин по шести практическим характеристикам. Одноголовочный станок с ЧПУ обеспечивает точность и повторяемость, поскольку его сервооси согласованы с гибочной головкой и цангой. Ячейка робота обеспечивает гибкость, поскольку путь детали не ограничен геометрией одной головки. Станок с ЧПУ имеет самую простую настройку и самые низкие требования к квалификации оператора, но он отстает в повторяемости. Для типичного проекта автомобильного или мебельного каркаса точность и повторяемость важнее простоты настройки, поэтому системы с ЧПУ доминируют в непрерывном производстве.
Общая стоимость владения: почему первоначальная цена — это только начало
Цена покупки — это первая цифра, которую сравнивают покупатели, но она не позволяет прогнозировать эксплуатационные расходы. Трудозатраты, инструменты, лом и время простоя обычно составляют большую долю от общего объема работ за пять лет. Приведенная ниже составная гистограмма представляет собой иллюстративную модель затрат для четырех подходов к оборудованию с использованием типичных ставок оплаты труда и доли брака для среднесерийного производства.
Сложенные столбцы показывают общую стоимость в тысячах долларов за пять лет для типичного семейства деталей среднего объема. Ручное оборудование имеет самую низкую первоначальную стоимость, но высокие затраты на рабочую силу и отходы доводят общую сумму до 295 тысяч долларов. Оборудование с ЧПУ снижает трудозатраты, но по-прежнему создает измеримый объем брака, заканчивающийся на уровне 260 тысяч. Станок с ЧПУ имеет более высокие первоначальные затраты, однако сокращение трудозатрат и отходов доводит общую сумму до 255 тысяч. Роботизированные ячейки являются самыми дорогими в запуске — 275 тысяч из-за затрат на интеграцию и охрану. Вывод состоит в том, что обработка труб на станках с ЧПУ становится более привлекательной по мере роста ставок труда и ужесточения требований к качеству.
Формирование концов и резка не должны быть второстепенными мыслями
Формовка труб на станке с ЧПУ — это не только гибка. Труба, которой придают форму перед резкой или после гибки, может потребовать развальцовки, развальцовки, расширения, нарезания канавок или снятия фаски. Операции формовки концов часто определяют качество сборки, особенно если труба вставляется в гидравлический фитинг, фланец или сварную шейку. Резка должна быть чистой и ровной, поскольку некачественный разрез влияет на захват и герметичность конечной формы. По этой причине многие производители совмещают резку, снятие фасок, удаление заусенцев и формовку торцов на одной автоматизированной линии.
Когда вы планируете новую ячейку для изготовления труб, оцените всю последовательность действий от необработанной трубы до готового компонента. Гибочный станок с идеальным углом бесполезен, если конец трубы не может принять фитинг. Для получения подробных технических характеристик хорошей отправной точкой является специальная машина для формования концов труб.
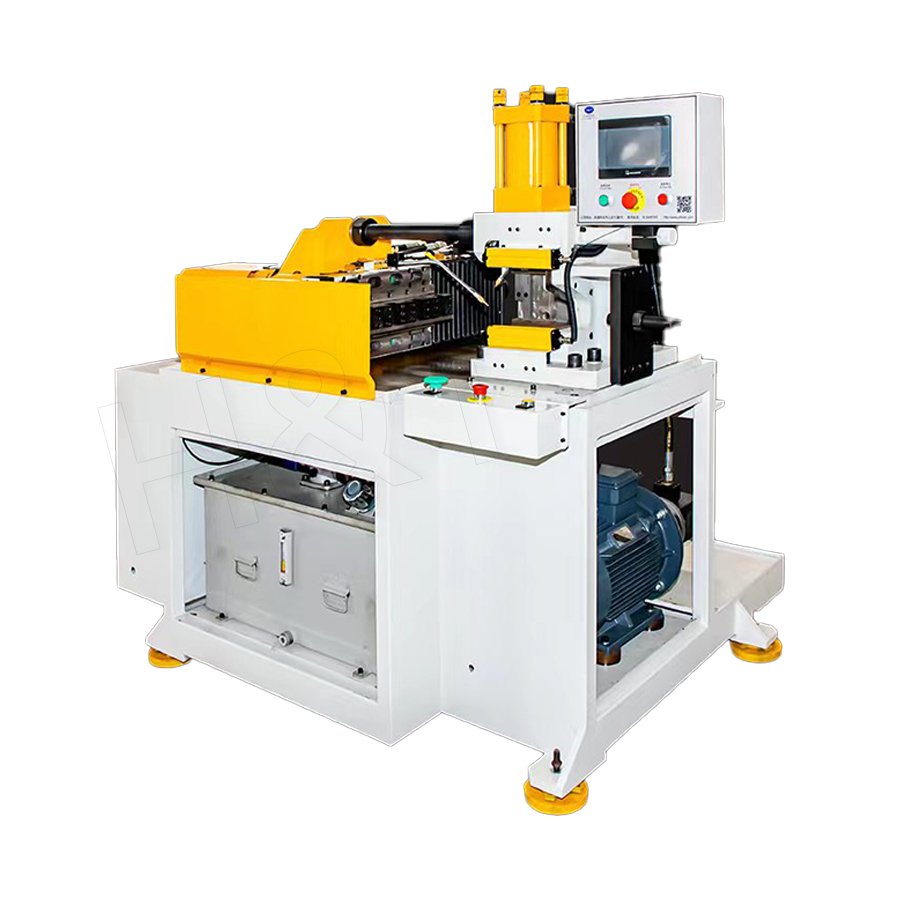 Гидравлическая машина для формования концов труб с нестандартными формами Этот формовщик концов, управляемый ПЛК, выполняет расширение, сжатие и другие задачи формирования концов с помощью прецизионных линейных направляющих и системы охлаждения, дополняя операции гибки, подготавливая концы труб для фитингов и последующей обработки. Посмотреть продукт →
Лазерная резка часто сочетается с гибкой на станке с ЧПУ, когда труба имеет угловые разрезы, прорези или отверстия, которые должны совпадать с плоскостью изгиба. Циркулярные пилы более экономичны для прямых заготовок с фасками. Оптимальная компоновка зависит от времени цикла, веса детали и количества операторов, которые вам необходимо обслуживать.
Как оценить производителя перед покупкой
Производитель станка имеет такое же значение, как и технические характеристики станка. По-настоящему интегрированный производитель оборудования для формования труб должен самостоятельно заниматься разработкой программного обеспечения, точной механической обработкой, сваркой, сборкой и тестированием. Именно эти внутренние возможности делают период доставки от 90 до 120 дней реалистичным и стабильным. Это также ускоряет поиск неисправностей, поскольку производитель знает машину по отливке, а не только по каталогу.
Перед размещением заказа запросите процедуры FAT и SAT. Заводские приемочные испытания подтверждают валидацию машины в строительной мастерской, а приемочные испытания на месте подтверждают ее работоспособность на вашем предприятии. Если производитель не может предоставить четкие критерии испытаний для угла изгиба, упругости и времени цикла, покупка становится авантюрой.
Также проверьте портфолио программного обеспечения. Хорошая линия формования труб с ЧПУ зависит от программ гибки, библиотек инструментов, таблиц компенсации и интеграции с вашей ERP. Производители, которые пишут собственное программное обеспечение, могут корректировать рабочие процессы вместо того, чтобы заставлять вас адаптироваться к «черному ящику».
Наконец, запросите прямой контакт с инженерами по применению. Сообщите им свой материал, диаметр трубы, толщину стенки, радиус изгиба и объем. Лучшим ответом будет рекомендация станка с конкретным списком инструментов и планом испытаний. Вы можете свяжитесь с нами для получения предложения и технико-экономическое обоснование ваших деталей.
Заключительная рекомендация
Формирование труб на станке с ЧПУ является успешным, если вы измеряете три вещи: повторяемость, общую стоимость и производственный поток. Начните с геометрии детали и допусков, затем выберите метод формовки, а затем выберите производителя с проверенной способностью к интеграции. Для тяжелых условий эксплуатации требуется более прочная рама; длинные сборки с загнутыми обоими концами требуют сервомашинки с двумя головками; партии с высоким содержанием смеси могут оправдать использование роботизированной ячейки. Оборудование для формовки и резки концов должно быть частью одного и того же разговора, а не второстепенным вопросом. Если вы оцените всю последовательность действий с использованием реальных производственных данных, правильное решение для формовки труб с ЧПУ будет легче обосновать и легче поддерживать в эксплуатации.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
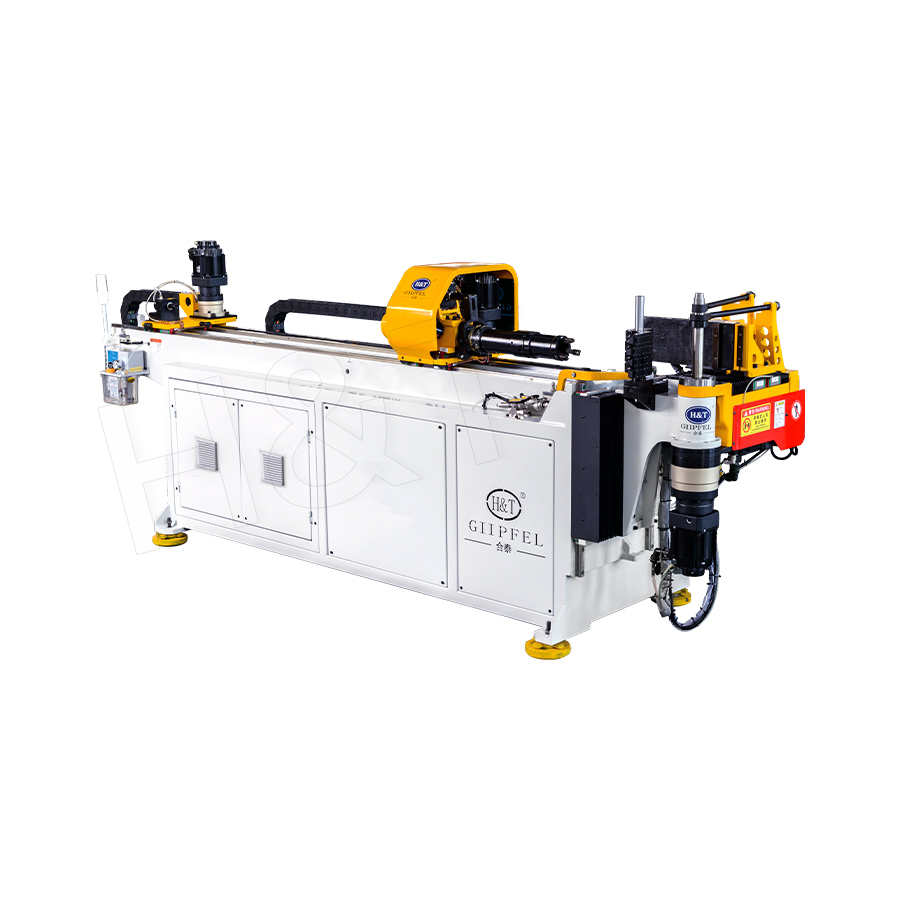 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.