简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Как сделать технические чертежи деталей для изгиба проволоки с ЧПУ, которые могут изготовить в мастерских
Спустя три недели после того, как была предложена проволочная форма, цех все еще не разрезал металл. В пакете запроса предложений содержалась затененная 3D-модель, один изометрический вид и примечание, в котором говорилось, что необходимо изгибать. Никто не мог подтвердить, в какую сторону вращался четвертый изгиб, поэтому оценщик либо увеличил цену, либо отправил работу обратно. Исправление — не более красивая картина. Чертеж гибки проволоки с ЧПУ представляет собой пакет данных: таблица сгиба со значениями подачи, вращения и угла, спецификация проволоки с допуском, радиус изгиба, который фактически может принять материал, и базовая точка, которую инспектор может измерить. Поместите эти четыре изделия на один лист, и деталь переместится от вопросительного знака к заказу на поставку.
Контент
- 1 Минимальный набор данных, который должен содержать чертеж гибки проволоки с ЧПУ
- 2 Выбор видов: 2D-плоский макет или 3D-координаты
- 3 Радиус изгиба, материал и ограничения на инструмент
- 4 Springback: число, которое большинство рисунков не учитывает
- 5 Где не работают чертежи проводов: частота дефектов в реальных запросах предложений
- 6 Сравнение пакетов чертежей перед выпуском
Минимальный набор данных, который должен содержать чертеж гибки проволоки с ЧПУ
Гибочный станок делает три движения за один изгиб. Он подает проволоку на заданную длину, вращает проволоку внутри цанги, а затем продвигает формовочный инструмент для изгиба. Каждый размер на листе должен соответствовать подаче, вращению, изгибу или оснащению. Все, что не может быть переведено ни на один из этих четырех языков, должно быть выделено в отдельный документ, а не в выноску заметок. Если вам нужна краткая версия того, как работают оси и контроллеры, наш обзор что такое гибка на станке с ЧПУ покрывает это.
В таблице ниже представлен набор данных, который обеспечивает чистоту ценового предложения в банковской форме. Значения примера соответствуют низкоуглеродистой или нержавеющей проволоке диаметром 4 мм, полученной на сервогибочном станке. Отрегулируйте цифры для своего процесса, но не удаляйте строки.
| Элемент данных | Типичное значение или пример | Зачем это нужно бендеру |
|---|---|---|
| Диаметр проволоки и допуск | 4,00 мм плюс-минус 0,05 мм | Устанавливает канавку инструмента, ручку подачи и длину резки. |
| Материал и характер | AISI 304, полутвердый. | Минимальный радиус привода и допуск на пружинение |
| Длина обрезки | 1240 мм, плюс 5 минус 0 | Определяет остановку подачи и допуск на брак. |
| Таблица гибки (подача, вращение, угол) | Подача 250 мм, поворот 90 градусов, изгиб 45 градусов. | Запускает сервопоследовательность изгиб за изгибом |
| Внутренний радиус изгиба | R4.0, диаметр проволоки один раз | Выбор формообразующей вершины и зазора инструмента. |
| Направление вращения и плоскость | По часовой стрелке, если смотреть со стороны подачи, плоскости 1–4. | Предотвращает зеркальные или перевернутые детали |
| Точка отсчета и начало измерения | Конец А, изгиб 1 под углом 0 градусов. | Дает инспекции фиксированную отправную точку |
| Допуски углов и ножек | Угол плюс-минус 0,5 град, катет плюс-минус 0,3 мм. | Устанавливает план проверки и линию принятия или отклонения. |
Один элемент легко забыть: метки конца A и конца B. Когда деталь асимметрична, разница между концом A и концом B равна разнице между подгонкой и мусорным баком.
Выбор видов: 2D-плоский макет или 3D-координаты
Если каждый изгиб расположен в одной плоскости, достаточно плоского макета 1:1 плюс таблицы линейных изгибов. Измерьте размеры вдоль осевой линии, укажите углы в градусах, покажите радиусы внутренней части изгиба и укажите длину отреза один раз внизу листа. Нанесение размеров осевой линии завершает спор о том, относится ли число к внутренней или внешней части провода.
Для многоплоскостных деталей изометрический вид является средством коммуникации, а не инструкцией по изготовлению. Управляющим документом становится таблица координат, в которой указано положение XYZ каждой точки сгиба вместе со значением поворота и привязкой к плоскости. Замените лево и право на по часовой стрелке или против часовой стрелки, если смотреть со стороны ленты, потому что лево зависит от того, в какую сторону смотрит человек.
Также отметьте подающий конец, готовый конец и положение любого плоского элемента, резьбы или крючка относительно изгибаемого элемента. Одиночный якорь ориентации в начале провода устраняет большинство ошибок зеркального отображения деталей и позволяет программисту проверить деталь до того, как будет израсходован один метр проволоки.
Радиус изгиба, материал и ограничения на инструмент
Формующая носовая часть станка становится внутренним радиусом проволоки, поэтому самый узкий радиус, который вы можете нарисовать, — это самый узкий инструмент, который у вас есть. Этот предел обычно выражается кратным диаметру проволоки и меняется в зависимости от прочности на разрыв и отпуска. Назвать R2 на проволоке из пружинной стали диаметром 6 мм не амбициозно, ее невозможно построить без растрескивания или дополнительного этапа снятия напряжения.
Минимальный внутренний радиус изгиба, кратный диаметру проволоки
Столбцы показывают минимальный внутренний радиус изгиба, кратный диаметру проволоки для пяти распространенных типов проволоки. Алюминий 5052 с закалкой H32 выдерживает диаметр проволоки примерно в 0,8 раза больше, в то время как для низкоуглеродистой проволоки диаметром 5 мм требуется около R5, а для полутвердой проволоки из нержавеющей стали 304 того же размера требуется около R10. Практическим следствием является то, что обозначения радиуса и обозначения материала необходимо проверять вместе, а не по одному. Если конструкция требует более узкого радиуса, чем позволяют стержни, реалистичными вариантами являются более мягкий закал, проволока меньшего размера или двухступенчатая форма с промежуточным снятием напряжения. Мультипликаторы предполагают чистую, смазанную проволоку, формовку при комнатной температуре и гладкую формующую головку. Холоднотянутая проволока с поверхностными швами треснет раньше, поэтому добавьте запас, если поступающий материал не полностью охарактеризован.
Укажите радиус как внутренний радиус и поместите диаметр и состояние проволоки на одной линии. Три числа в одной строке предотвращают большую часть перемещений вперед и назад, которые генерируются выносками радиуса.
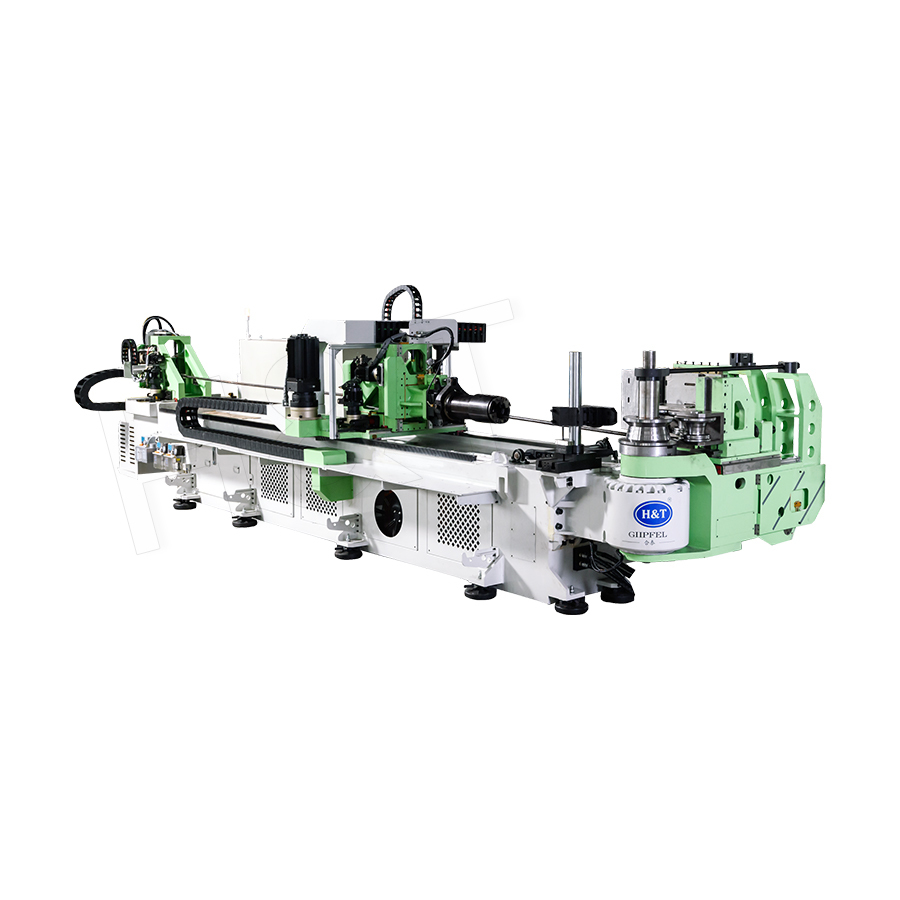 Однонаправленный полный сервопривод Однонаправленный полностью электрический трубогибочный станок является основным продуктом серии E компании HT. Используя полностью электрическую технологию привода, он обеспечивает высокоточную унидив... Просмотреть продукт →
Инструментальная обработка также решает, достижима ли деталь. Изгиб, близкий к ранее сформированной ноге, может столкнуться с формирующей рукой, поэтому на чертеже должно быть показано расстояние от каждого изгиба до ближайшего препятствия на обеих ножках.
Springback: число, которое большинство рисунков не учитывает
Проволока пружинит назад, когда формовочный инструмент втягивается. Прикажите изгиб на 90 градусов, а полужесткая проволока из нержавеющей стали может установиться на уровне 87,5 градусов. Это не неисправность машины, это предсказуемое свойство материала, определяемое пределом текучести и соотношением радиуса изгиба к диаметру проволоки. Сервоприводы компенсируют перегиб, и на чертеже должно быть указано, какова цель, чтобы первая статья не была догадкой.
Допуск на перегиб для изгиба на 90 градусов, радиус которого равен удвоенному диаметру проволоки.
На кривой показан допуск на перегиб, необходимый для изгиба на 90 градусов проволоки с внутренним радиусом, равным удвоенному диаметру проволоки. При растяжении 400 МПа материал не боится перегиба примерно в 1 градус. При давлении выше 800 МПа припуск быстро увеличивается, достигая примерно 5,5 градусов при давлении 1200 МПа, где живут пружинная сталь и нержавеющая сталь холодной обработки. Из рисунка следуют два следствия. Во-первых, примечание о перегибе должно масштабироваться вместе с материалом, а не копироваться со старого листа. Во-вторых, допуск плюс-минус 0,5 градуса на готовый угол вполне реален для сервогибочного станка, но только после того, как припуск был установлен на первом изделии. Там, где кривая крутая, тот же допуск на угол требует более жестких требований к материалу, поскольку изменение предела текучести на 100 МПа заметно смещает конечный угол.
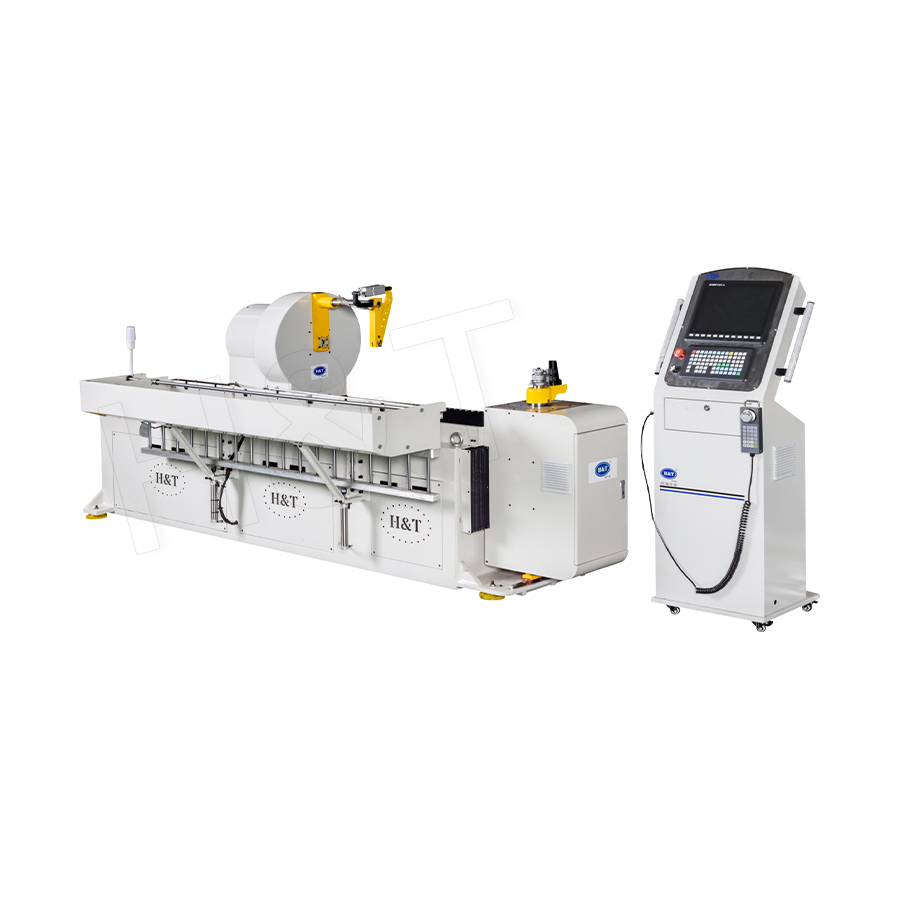 Гибка труб/проволоки двойного назначения Гибочный станок двойного назначения для труб и проволоки, входящий в состав гибочного оборудования с ЧПУ серии H T, предназначен для высокоточной гибки алюминиевых, железных труб и различных труб... Просмотреть продукт →
Практическое замечание для листа: задавайте перегиб как припуск, а не как твердый размер. Отметьте его как регулируемое в первом изделии, а затем зафиксируйте исправленное значение, как только отчет о проверке подтвердит его.
Где не работают чертежи проводов: частота дефектов в реальных запросах предложений
Анализ входящих пакетов котировок делает закономерность очевидной. Одни и те же пять упущений появляются снова и снова, и каждое из них добавляет этап уточнения, прежде чем оценка может быть завершена.
Доля запросов предложений в электронной форме, в которых отсутствует каждый элемент данных
Столбцы суммируют пять упущений, которые чаще всего встречаются во входящих электронных запросах цен. Отсутствие данных о плоскости вращения или изгиба составляет 32 процента раундов уточнения, и это также самый дорогой процесс решения, поскольку оценщику приходится угадывать деталь, которая может потребовать совершенно другой настройки. Обозначения отпуска материала отсутствуют примерно в четверти упаковок, хотя отпуск меняет как минимальный радиус, так и припуск на упругость. Радиусы ниже формируемого минимума встречаются в 18 процентах чертежей, обычно потому, что дизайнер работал с 3D-моделью, не проверяя проволочные инструменты. Допуски на длину обрезки и ошибки исходных данных встречаются реже, но они проявляются поздно, часто при первом осмотре изделия, когда проволока уже разрезана. Исправление только двух верхних категорий устранило бы более половины перемещений туда и обратно.
Пять шагов позволяют вывести проводку из этих категорий:
- Сначала нарисуйте осевую линию, затем наметьте вдоль нее ножки, чтобы внутренние и внешние размеры никогда не смешивались.
- Полностью заполните таблицу сгибов, по одной строке на каждый изгиб, с подачей, вращением и углом в машинном порядке.
- Прежде чем чертеж покинет конструкторское бюро, проверьте внутренний радиус по множителю материала.
- Добавьте примечание о допуске на перегиб, привязанное к материалу, и отметьте его как регулируемое на первом изделии.
- Выпустите осевую линию в формате DXF вместе с PDF-файлом, чтобы программист мог проверить длину опор без повторного рисования.
Сравнение пакетов чертежей перед выпуском
Большинство цехов гибки имеют три уровня документации: 2D PDF без таблицы сгиба, 2D чертеж с таблицей полной подачи, вращения и угла и 3D STEP-модель в сочетании с той же таблицей. Радар ниже оценивает каждую упаковку по пяти критериям, которые важны для инженера-технолога.
Оценка пакета документации, от 0 до 100
Таблица сгибов 3D STEP plus 2D-чертеж плюс таблица сгибов только 2D-чертеж
Радар сравнивает три пакета документации по пяти критериям, оцениваемым от 0 до 100. Простой 2D PDF-файл имеет низкие оценки по точности размеров и точности первого изделия, поскольку программисту приходится восстанавливать последовательность изгибов. Добавление полного стола подачи, вращения и угла увеличивает скорость и надежность настройки до диапазона от 75 до 80 без какого-либо изменения модели. Самый надежный пакет — файл 3D STEP в сочетании с той же таблицей — имеет оценку выше 90 по достоверности и точности первой статьи при минимальном объеме работ по доработке. Затраты на доработку более слабых пакетов возрастают, поскольку каждое изменение геометрии перезапускает процесс интерпретации и может сбросить последовательность изгибов. Стоит запомнить закономерность: большую часть работы выполняет таблица, а 3D-модель ее подтверждает, а не заменяет.
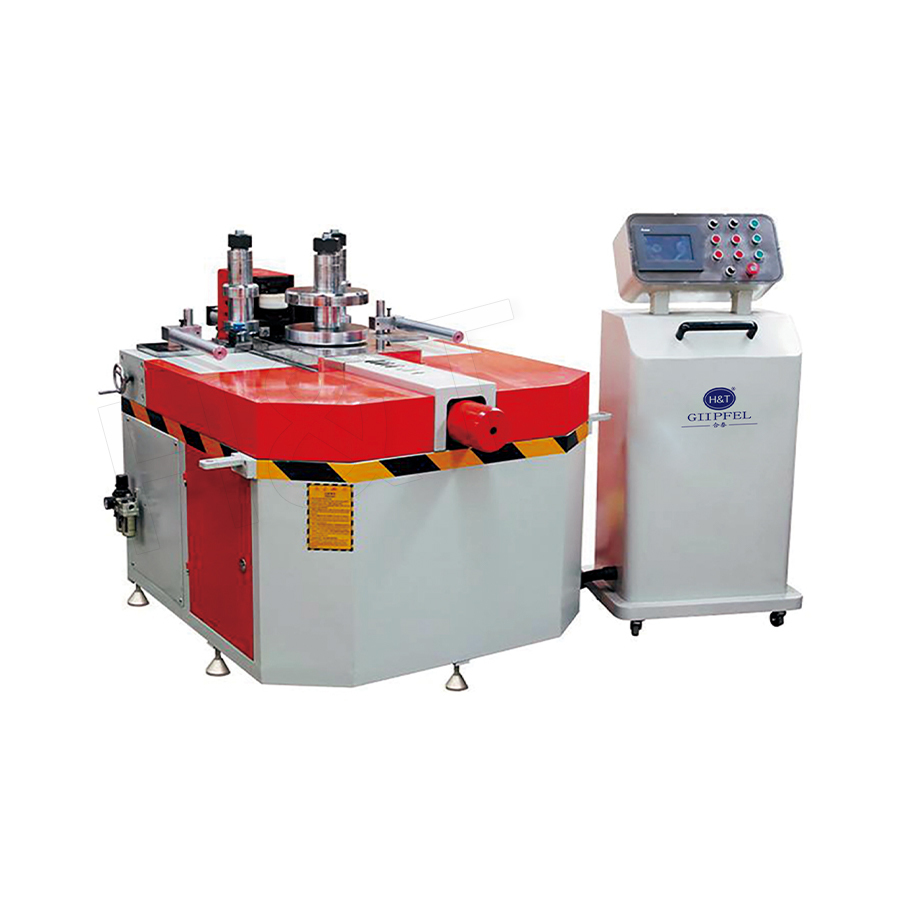 3D-прокатка-гибка 3D-прокатно-гибочный станок — это высокоточное оборудование для гибки и намотки труб с ЧПУ, выпущенное компанией HT и специально разработанное для автоматизированной обработки небольших труб. Просмотреть продукт →
Установите границу, которой может доверять цех: таблица сгибов контролирует геометрию, поэтому 3D-модель должна соответствовать ей. Если эти двое не согласны, магазин не доверяет обоим, и рисунок теряет свой авторитет.
Технические чертежи для гибки проволоки с ЧПУ оцениваются по тому, насколько мало запрашивает цех. Поместите данные о подаче, вращении и изгибе в таблицу, сопоставьте ее со спецификацией проволоки, радиусом формуемости и четкими допусками, а затем добавьте допуск на перегиб в качестве примечания к первой статье. Этот пакет превращает предложение в график, а прототип в повторяемую часть. Если вы хотите, чтобы вторая пара глаз смотрела на стол сгиба перед выпуском, отправьте чертеж нашей инженерной команде и мы отметим его относительно инструмента, который фактически будет его запускать.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
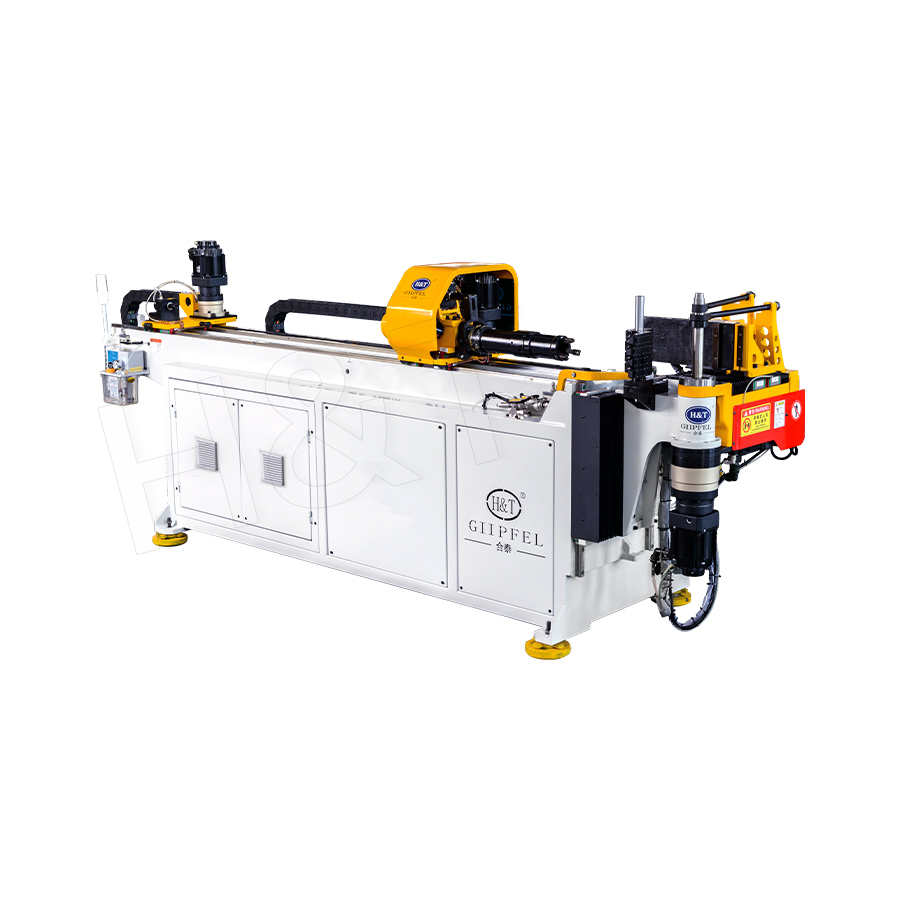 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
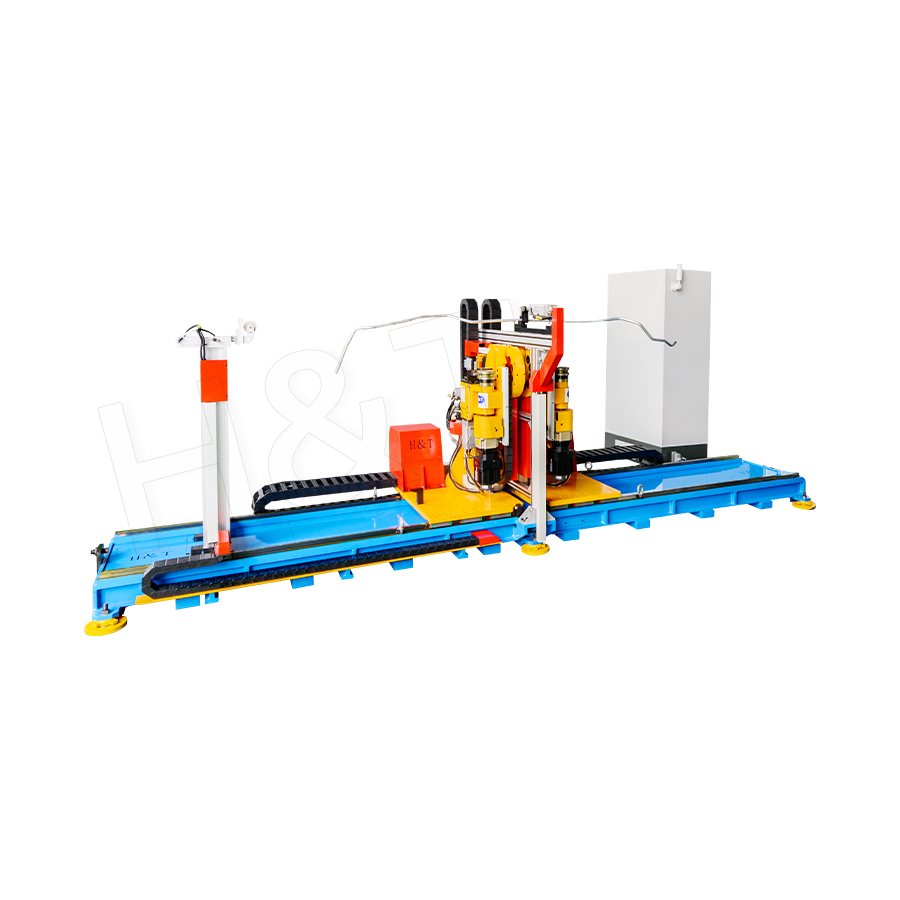 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.