简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Прецизионная резка металла: допуски, выбор процесса и руководство по качеству резки
Цех, производящий 5000 деталей из нержавеющих труб с толщиной стенок 4 мм, может потерять от недели до одной цифры. Если обрезанный конец попадает за пределы окна толщиной 0,15 мм, станция гибки позади него не может закрыть зазор, и детали возвращаются на стол для ручной опиловки. Пила была острая, программа правильная, а станку было всего два года. Потери возникли из-за того, что резка, снятие фасок и удаление заусенцев рассматривались как три отдельных решения, а не как одна технологическая цепочка.
Точной резкой металла легче управлять, если она определена как четыре измеряемых параметра: допуск на размер, ширина реза, высота заусенцев и тепловложение. В каждом процессе резки некоторые из этих чисел легко сохраняются, а другие — только при дополнительном обращении. Полезный вопрос заключается не в том, какая машина выглядит наиболее точной в брошюре, а в том, какой процесс содержит цифры, без которых ваша следующая операция не сможет обойтись.
Контент
- 1 Что на самом деле контролирует прецизионная резка металла
- 2 Толерантность – это то, где большинство проектов выигрываются или проигрываются
- 3 Скорость резания быстро падает по мере увеличения толщины стенки
- 4 Механическая резка по-прежнему выигрывает по площади торцов и стоимости детали.
- 5 Заусенцы и нагрев: скрытая цена быстрой резки
- 6 Сопоставление процесса с деталью
- 7 Выбор режущего станка без сожаления
Что на самом деле контролирует прецизионная резка металла
Четыре выходных сигнала определяют, достаточно ли хорош разрез, и каждый из них измеряется разными инструментами в разных точках цикла.
- Допуск на размер: насколько далеко готовая поверхность может находиться от размера печати, измеряется после того, как деталь остынет до комнатной температуры.
- Ширина пропила: материал, который удаляется при резке, который определяет эффективность раскроя и решает, можно ли за один проход обработать деталь до нужного размера.
- Высота заусенцев: приподнятый металл, оставшийся на выходной кромке, измеряется в микронах и определяет, будет ли следующая станция станком для снятия заусенцев или ручным напильником.
- Тепловложение: размер зоны термического влияния, которая смещает местную твердость и может вытянуть тонкий конец трубы из круглого сечения.
Приведенные ниже диапазоны представляют собой типичные производственные результаты, а не каталожные максимумы, и они перекрываются больше, чем можно предположить из большинства цитат.
| Процесс | Типичный допуск | Ширина пропила | Зона термического влияния | Где это подходит |
|---|---|---|---|---|
| Волоконный лазер | плюс-минус 0,05 мм | от 0,2 до 0,5 мм | от 0,1 до 0,3 мм | Тонкостенные трубы и сложные профили |
| Прецизионная холодная пила | плюс-минус 0,10 мм | от 1,5 до 3,0 мм | Нет | Квадратные концы на трубе, стержне и профиле |
| Гидроабразивная резка | плюс-минус 0,13 мм | от 0,8 до 1,2 мм | Нет | Жаростойкие сплавы и толстые сечения |
| Плазма | плюс-минус 0,25 мм | от 1,5 до 4,0 мм | от 1,0 до 3,0 мм | Тяжелая пластина и грубые заготовки |
| Абразивная пила | плюс-минус 0,30 мм | от 2,0 до 4,0 мм | Умеренный | Мелкообъемная резка |
Колонна, которая обычно определяет проект, - это не допуск, а зона термического влияния, потому что закаленная поверхность реза ведет себя по-разному на гибочном штампе, даже если размеры идеальны.
Толерантность – это то, где большинство проектов выигрываются или проигрываются
Попросите трех поставщиков указать одну и ту же трубку из нержавеющей стали, и на бумаге значения допусков будут выглядеть примерно одинаково. Помещенные в один масштаб, они совсем не близки.
Рисунок 1. Достижимые диапазоны допусков при резке мягкой и нержавеющей стали толщиной от 1 до 6 мм, взятые из производственных испытаний, а не из каталожных максимумов.
Гистограмма показывает, что разница между самым плотным и самым рыхлым отростком на одной и той же трубке составляет примерно двадцать к одному. При резке волоконным лазером окно на тонкой нержавеющей стали имеет размер около плюс-минус 0,05 мм, поэтому он обычно подается непосредственно на станцию гибки или формирования концов без промежуточной операции. Прецизионная холодная распиловка составляет примерно плюс-минус 0,10 мм и достигает этого значения без подвода тепла, поэтому поверхность разреза остается металлургически неизменной. Гидроабразивная резка приземляется близко к пиле по допуску, добавляя возможность резать сложенные листы и толстые секции за один проход. Плазма толщиной плюс-минус 0,25 мм и шире на материале толщиной 4 мм является продуктивным процессом для структурных работ и дорогостоящим, когда вторая операция должна исправить разрез. Практическое правило состоит в том, чтобы указать допуск, который может принять самая жесткая последующая операция, а затем выбрать процесс, который выдерживает его без ручного труда.
Скорость резания быстро падает по мере увеличения толщины стенки
Скорость — это первое число, которое сравнивают покупатели, и оно быстрее всего стареет при изменении состава материалов.
Рисунок 2. Типичная скорость резания для трех процессов при увеличении толщины стенки нержавеющей стали, при этом каждая линия показывает один и тот же сорт материала, оставаясь постоянным.
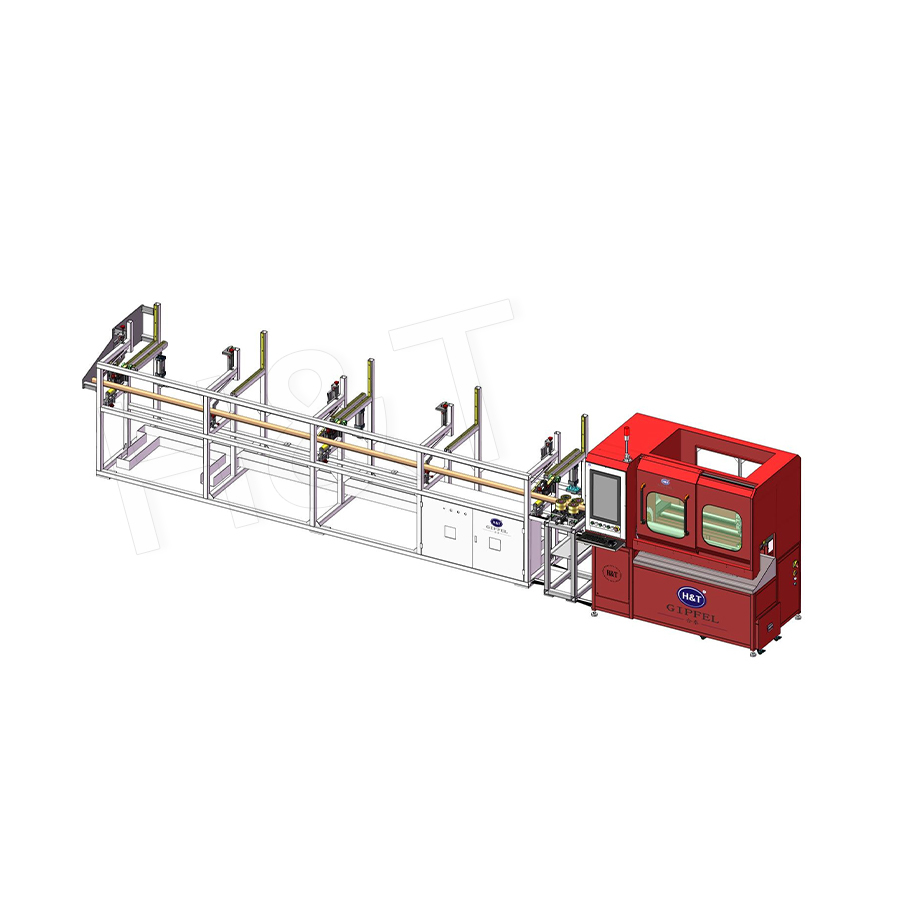 Лазерная резка В полностью автоматической высокоскоростной лазерной резке Hetai Machinery в качестве основных технологий используются полностью автоматизированные технологии многоосного 3D-лазера и модульные патроны. Расческа... Просмотреть продукт →
Линейная диаграмма подчеркивает то, что в брошюрах по оборудованию обычно скрывают: скорость лазерной резки быстро снижается по мере увеличения толщины стенки, поскольку лучу приходится удалять больший объем материала за каждый проход. На расстоянии 1 мм лазерная линия начинается намного выше остальных, а на 5 мм она упала примерно до четверти своей скорости в тонкостенных линиях, а плазма почти догнала ее. Водоструйная резка расположена низко и почти ровно, поэтому ее относительный недостаток минимален при работе с толстыми, твердыми или термочувствительными материалами. Эта точка пересечения, а не основная скорость, решает, какая машина получит свою площадь. Когда большая часть работ выполняется ниже 3 мм стенки, лазер сокращает время цикла; когда толщина смеси из нержавеющей стали или алюминия составляет 5 мм и выше, пила или гидроабразивная машина часто заканчивают деталь раньше, если учитывать обработку второго прохода. На автоматизированной линии эффект усиливается, поскольку медленная первая станция задает такт для каждой станции за ней.
При обработке труб и профилей кромка реза имеет такое же значение, как и время цикла, поскольку узкая зона термического воздействия — это то, что сохраняет торцевую поверхность неповрежденной. Механика этого края описана в нашем руководстве по что лазерная резка делает с кромкой реза .
Механическая резка по-прежнему выигрывает по площади торцов и стоимости детали.
Прецизионная холодная пила не нуждается в балке или струе граната, чтобы удерживать трубку плюс-минус 0,10 мм, и для многих деталей этой цифры достаточно. Он также производит квадратные торцы с легкими заусенцами, которые можно принять на станцию гибки или формования концов без второго станка.
- Выбор лезвия: лезвия с твердосплавными наконечниками сохраняют размер на нержавеющей трубе, а лезвия из кермета или с покрытием подходят для более твердых сплавов и больших объемов производства.
- Зажим: трубка, которая смещается на 0,05 мм во время входа лезвия, создает конус, который невозможно устранить никакой последующей регулировкой.
- Подача и скорость: слишком высокая скорость обжигает кромку полотна и увеличивает высоту заусенцев, поэтому параметры имеют большее значение, чем марка полотна.
- Ограничитель длины: сервоуправляемая подача удерживает длину повтора намного лучше, чем ручной ограничитель, особенно на деталях длиной более 1500 мм.
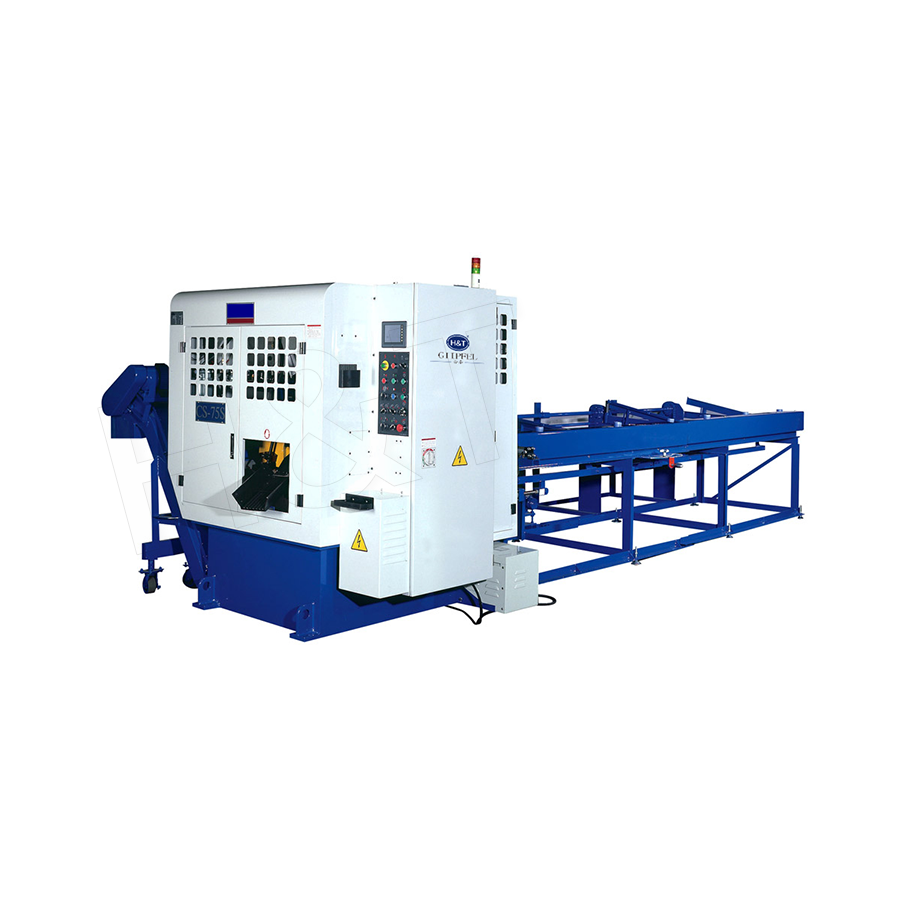 Прецизионная резка холодной пилой Прецизионный станок для холодной резки — это полностью автоматическая машина для холодной резки сверхтвёрдых металлических прутков, предназначенная для высокоскоростной и точной резки материалов неправильной формы. Просмотреть продукт →
Компромисс - это провал. Пила снимает два-три миллиметра материала за один разрез, что важно, когда необработанная труба дорогая, поэтому планирование раскроя и остатка относятся к тому же вопросу, что и выбор станка.
Заусенцы и нагрев: скрытая цена быстрой резки
Отрезок, соответствующий отпечатку, все равно может не достичь целевого показателя затрат, если перед сборкой каждую деталь необходимо очистить вручную.
Рисунок 3. Выход за первый проход, измеренный как доля вырезанных деталей, покидающих станцию резки без ручной доработки, выборка за всю производственную неделю.
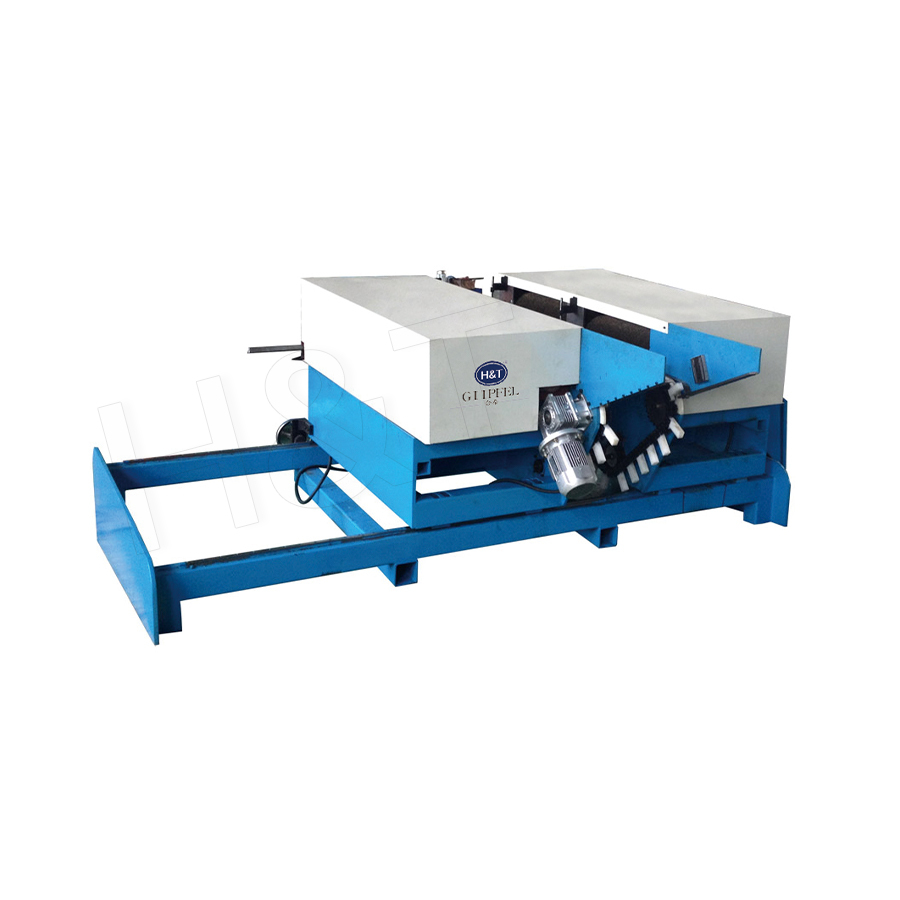 Машина для снятия заусенцев Конструкция пандуса из нейлоновой пластины с цепным приводом гарантирует, что фитинги труб не трутся о железо во время снятия заусенцев, эффективно защищая поверхность. Бр... Просмотреть продукт →
Выход за первый проход в таблице учитывает только детали, покидающие станцию резки без ручной доработки. Лазерная резка опережает 97 процентов, потому что луч удаляет материал, а не разрезает его, оставляя небольшой и постоянный заусенец на выходной стороне. Хорошо отрегулированная прецизионная пила холодной резки достигает около 94 процентов, и большая часть ее потерь связана с износом полотна, а не с самим процессом. Waterjet отстает от него с показателем 95 процентов, с оговоркой, что на толстых секциях необходимо учитывать абразивную зернистость и конусность. Плазменная и газокислородная технологии отстают на десять и более пунктов, поскольку удаление окалины и очистка кромок являются рутинными, а не случайными. Этот разрыв имеет коммерческий вес: при производстве 10 000 деталей в год разница в производительности в три пункта равна 300 дополнительным поездкам на станок для снятия заусенцев, и эта работа редко упоминается в расценках на оборудование.
Сопоставление процесса с деталью
Большинству магазинов не нужен один идеальный процесс. Им нужен наименьший набор процессов, охватывающий каждую часть, которую они цитируют.
Рисунок 4. Радарное сравнение трех процессов резки, получивших баллы от 0 до 100 по критериям, которые покупатели чаще всего оценивают при выборе нового станка.
Радарный обзор отображает три распространенных варианта выбора по пяти характеристикам, которые на самом деле взвешивают покупатели. Лазерная резка имеет самые высокие оценки по допускам и качеству обработки кромок, а ее оценка по тепловложению является самой слабой из трех, поскольку при каждом разрезе остается зона термического воздействия. Прецизионная холодная распиловка дает наиболее сбалансированную форму на диаграмме: высокую точность, скорость и стоимость детали, а также эффективно нейтральную температуру. Waterjet не уступает пиле по нагреву и качеству кромки, но резко снижает скорость резки, что позволяет резать практически любой материал без термического повреждения. Ни один процесс не заполняет весь пятиугольник, поэтому в смешанных цехах обычно используется более одного метода резки. Правильный шаблон — это тот, который охватывает атрибуты, которые измеряются в ваших собственных отчетах о проверках каждую неделю.
Выбор режущего станка без сожаления
Станок для резки покупается на ближайшие пять лет для деталей, а не для демонстрации в автосалоне. Пять вопросов отделяют долговечную покупку от дорогостоящего урока.
- Какой допуск выдерживает машина при наиболее распространенной толщине стенок и материале, измеренном за всю смену, а не на одном образце?
- Какие процессы остаются внутри компании, а какие передаются субподрядчикам? Обработка, сварка и сборка, выполняемые внутри компании, обычно означают более быструю итерацию, когда необходимо изменить приспособление или программу.
- Сколько стоит переналадка по времени и сколько минут проходит до первой исправной детали после загрузки новой программы?
- Что включает приемочное испытание и кто подписывает отчет об измерениях перед отправкой?
- Каков указанный срок поставки и какие обязательства по обслуживанию следуют за установкой?
Gipfel Precision Machinery производит оборудование для резки труб, снятия фасок, гибки и формовки концов в Наньтуне, Китай, и осуществляет разработку программного обеспечения, прецизионную обработку, сварку, сборку, а также испытания FAT и SAT на собственном предприятии, а не передает их на аутсорсинг. Компания указывает стабильный срок поставки от 90 до 120 дней, работает под руководством исследовательской группы, имеющей более 50 национальных патентов на образцы, и поддерживает машины на протяжении всего их срока службы. Если ваши отрезанные концы подаются прямо на линию гибки или формирования концов, технико-экономическое обоснование вашего собственного материала стоит больше, чем любая цифра из каталога: отправьте нам свой чертеж и окно допуска и мы расскажем вам, какой процесс его держит, а какой нет.
Порез — самое дешевое место для решения проблемы толерантности и самое дорогое место для ее обнаружения. Каждая последующая операция наследует все, что производит станция резки, поэтому решение, которое экономит несколько секунд на пиле или лазере на каждую деталь, может добавить минуты на станке для снятия заусенцев и часы на окончательном контроле.
Начните с четырех цифр, а не с машины. Подтвердите их на своем материале, на своей толщине стены и с помощью собственного приспособления. Процесс, в котором все четыре компонента выполняются без ручной работы, стоит покупать, даже если у конкурента на бумаге фигура лучше.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.