简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Руководство по формованию концов труб: выбор процесса, типы инструментов и основные допуски
Валик диаметром 6 мм, накатанный на конец возвратной гидравлической линии, может идеально измерять давление на стенде и при этом по-прежнему пропускать жидкость при давлении 180 бар. Диаметр валика указан на отпечатке, поверхность чистая, а след утечки по-прежнему указывает прямо на соединение. В большинстве этих случаев проблема заключается не в операторе или партии материала. Буртик просто располагается на расстоянии 0,3 мм от центральной линии трубки, и хомут для шланга не может равномерно сжать эксцентриковый гребень.
Формирование концов трубы вознаграждает за решения, принятые до того, как инструмент когда-либо коснется трубы: какая форма соединения действительно нужна, должна ли эта форма быть получена с помощью плунжерного формования или сегментного инструмента, и насколько воспроизводима машина остается в течение тысяч циклов. Сделайте эти три правильно, и большинство утечек, расколов и доработок исчезнут. Если вы ошибетесь, никакой окончательный контроль не спасет партию, потому что неисправность заложена в геометрии.
Контент
- 1 Что на самом деле меняет формирование концов трубки
- 2 Формовка поршнем по сравнению с сегментированной оснасткой
- 3 Стандартные торцевые формы и размеры, определяющие качество
- 4 Где находится концевая формовка в производственной последовательности
- 5 На что обратить внимание при покупке оборудования для формовки концов труб?
- 6 Дефекты, их обычные причины и способы устранения
- 7 Автоматизация и встроенная интеграция
Что на самом деле меняет формирование концов трубки
При изгибе центральная линия трубы перемещается. Формирование концов изменяет форму последних нескольких миллиметров. Цель всегда одна и та же: создать уплотнительную поверхность, механический упор или геометрию, которую другой компонент может захватить, приварить или зажать. Список форм длиннее, чем ожидает большинство покупателей, и каждая решает свою совместную задачу.
| Форма | Геометрия создана | Типичное совместное использование |
|---|---|---|
| Бисероплетение | Приподнятый окружной гребень | Фиксация шланга, хомуты, герметичные соединения. |
| Развальцовка | Сиденье в форме конуса, колокола или шара. | Развальцовочные фитинги, тормозные и топливные магистрали, газовые соединения |
| Сокращение | Секция меньшего диаметра на конце | Ступенчатые вставки, телескопические соединения, приварные муфты |
| Расширение | Секция большего диаметра в конце | Соединения со скользящей посадкой, втулка в сборе, седла подшипников |
| Накатка | Текстурированная полоса снаружи | Поверхности захвата, прессовая посадка, клеевое соединение |
| Канавка и прокатка | Прокатанная канавка или скрученная канавка | Зажимные соединения, быстроразъемные фиксаторы |
| Справиться и вырезать | Контурный конец соответствует ответной трубке | Сварные Т-образные соединения рам и рельсов |
Снятие фаски и удаление заусенцев обычно сопровождаются формированием концов, поскольку они готовят одну и ту же поверхность. Труба, которую разрезают, снимают фаски, зачищают, а затем формуют на одной линии, позволяет избежать двойной обработки, которая увеличивает стоимость детали в цехах с небольшим объемом продаж.
Формовка поршнем по сравнению с сегментированной оснасткой
При формовке ударник вбивает фигурный пуансон в осевом направлении в конец трубы. Материал течет наружу или внутрь профиля пуансона. Это быстро, инструменты просты, время цикла короткое. Компромиссы реальны: внешняя часть формы имеет тенденцию к утончению, концентричность сильно зависит от того, насколько хорошо направляется трубка, а один пуансон создает единую форму. Измените диаметр бусины, и вы измените пуансон.
В сегментированной оснастке используется набор пальцев, которые расширяются или сжимаются, работая либо изнутри наружу, либо снаружи внутрь. Поскольку сегменты управляются индивидуально и могут быть освобождены от детали перед отводом, они обрабатывают формы, которые не может создать твердый пуансон, включая подрезы, глубокие канавки, буртики узкого радиуса и комбинации двух форм за один ход. Концентричность и косметическое качество заметно лучше, и одна и та же головка часто может работать с несколькими разными профилями, меняя программу, а не оборудование.
Когда каждый метод заслуживает свое место
- Большой объем, простое симметричное расширение или уменьшение: формирование плашка обычно является более дешевым решением.
- Жесткие пределы эксцентриситета, косметические видимые детали или формы вблизи изгиба: сегментированные инструменты быстро окупаются.
- Тонкостенная трубка с соотношением диаметра к стенке примерно 30:1: сегментированная опора снижает риск образования складок и разрушения.
- Частая смена продукта: сегментированные головки с числовым управлением сокращают время переналадки с часов до минут.
- Твердые или закаленные материалы, такие как нержавеющая или холоднотянутая сталь: более низкие скорости формовки и лучшая поддержка имеют большее значение, чем простое усилие.
Стандартные торцевые формы и размеры, определяющие качество
Многие конечные формы существуют потому, что они уже определены подходящим стандартом. Фитинги с развальцовкой SAE 45 градусов, развальцовки JIC 37 градусов, двойные развальцовки и шаровые развальцовки имеют определенную геометрию седла. Семейства бортов включают обычный одиночный борт, борт SAE, используемый на ниппелях шлангов, перевернутый борт, а также шариковые формы Marmon и Norma, используемые со специальными системами зажимов. Неправильный угол сиденья или профиль борта редко проявляются при сборке. Через несколько недель он проявляется в виде мокнущего сустава.
Практические допуски при формовке концов труб обычно находятся в следующих диапазонах:
- Диаметр буртика: в пределах плюс-минус 0,1 мм на трубке малого диаметра, шире на трубке большого диаметра.
- Угол раструба седла: в пределах 1 градуса от номинального, без видимых следов вибрации на седле.
- Утончение стенок на сформированном участке: сохраняется не более 15 процентов от номинальной стены.
- Эксцентриситет между формой и осевой линией трубы: менее 0,25 мм при типичной работе гидравлических и жидкостных линий.
- Длина формы: в пределах плюс-минус 0,3 мм, чтобы последующие хомуты и зажимы сидели правильно.
Где находится концевая формовка в производственной последовательности
Ошибки последовательности вызывают больше брака, чем износ инструмента. Приведенный ниже порядок соответствует большинству работ по изготовлению труб.
- Отрежьте по длине пилой или лазером, выдерживая длину в пределах плюс-минус 0,5 мм, чтобы на каждый ход формования приходилось одинаковое количество материала.
- Снимите фаску и снимите заусенцы с обоих концов, чтобы удалить заусенцы, которые в противном случае были бы вдавлены в формованную поверхность.
- Согните трубку, используя такие методы, как гибка с ЧПУ там, где важна повторяемость, и держите зажимы для гибки подальше от готовых изделий.
- Конечная форма после гибки всегда, когда форма находится близко к изгибу, поскольку губки зажима гибочного устройства могут раздавить готовый валик или деформировать гнездо раструба.
- Конец формируется перед гибкой только тогда, когда гибочный станок захватывает длинный прямой участок вдали от сформированного конца, а сама форма используется как позиционирующий признак.
- Очистите, высушите и осмотрите сформированный конец, прежде чем деталь дойдет до сборки.
На что обратить внимание при покупке оборудования для формовки концов труб?
Выбор станка должен соответствовать семейству деталей, а не наоборот. Машина для формовки концов труб, охватывающая диапазон наружных диаметров от 4 до 50 мм, с гидравлическим подъемником эффективно справится с простыми работами по завальцовке и обжатию. Если набор деталей включает в себя канавки, подрезы, вращение или развальцовку в одном и том же цикле, сегментированная головка с числовым программным управлением является более честной отправной точкой, а станция «все в одном», сочетающая в себе штамповку, ротационную обработку канавок и снятия фасок, исключает из маршрута целый этап обработки.
Используйте эти цифры в любом разговоре с поставщиками:
- Диапазон внешнего диаметра, диапазон толщины стенок и марки материалов, которые вы фактически используете.
- Требуемые типы форм с чертежом каждого профиля и его полем допуска.
- Целевое время цикла для каждого конца, а также то, формируются ли оба конца за один проход или за два.
- Время замены инструмента и количество изменений профиля за обычную неделю.
- Допустимый эксцентриситет, качество поверхности и пределы утонения стенок.
- Должна ли машина подключаться к автоматической подаче, конвейеру или роботизированной ячейке.
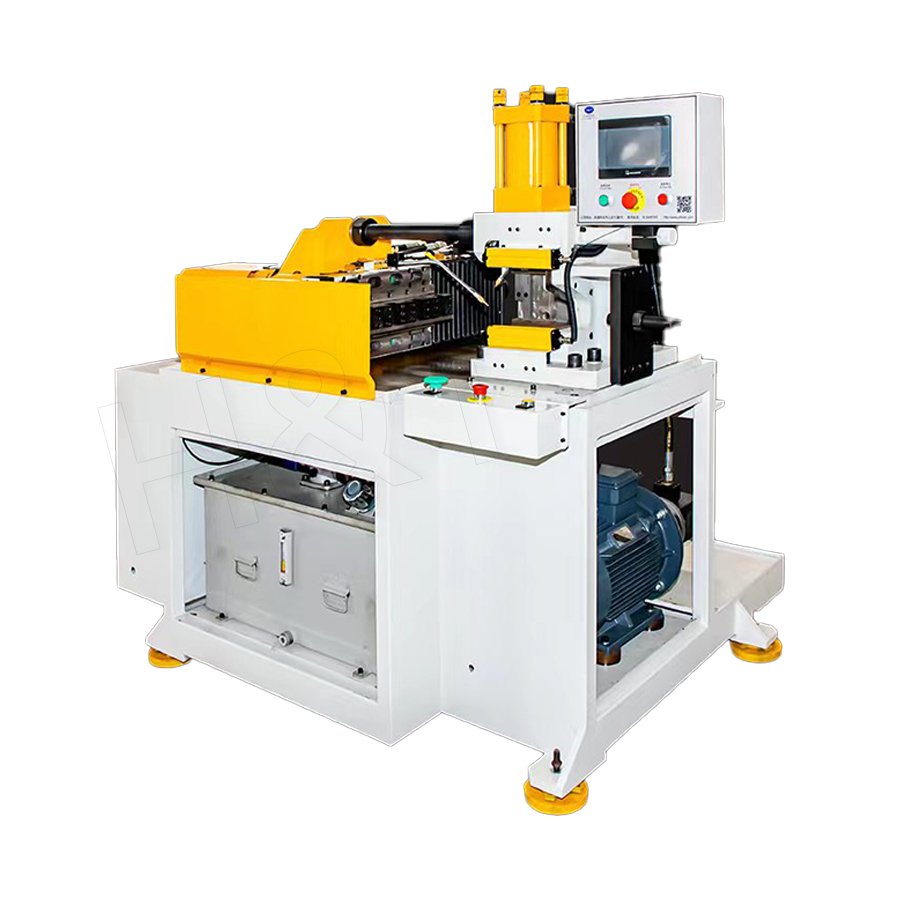 Машина для формирования концов труб 1. Управление блоком ПЛК, сенсорный экран, простота в эксплуатации, гибкие настройки и простота в освоении; 2. Высокоточные линейные направляющие обеспечивают плавное движение; 3. Может быть равно... Просмотреть продукт →
Для больших объемов автоматический формовщик концов труб с непрерывной матрицей выполняет последовательность формования внутри прогрессивной матрицы, которая сохраняет расположение детали от первого хода до последнего и устраняет ошибку повторного зажима, которая проявляется на ручных станциях.
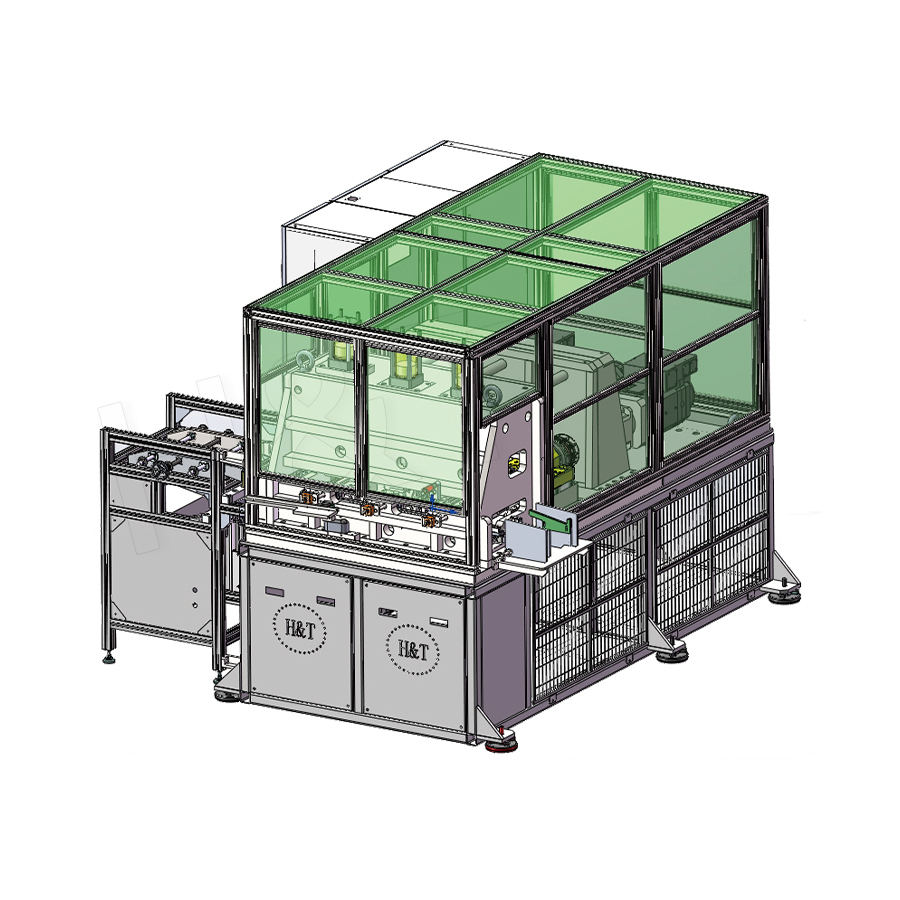 Автоматический формовщик концов труб с непрерывной матрицей Автоматизированная машина для формования концов труб с непрерывной матрицей — это полностью автоматизированная промышленная машина, разработанная специально для высадки концов труб. Особенность машины... Просмотреть продукт →
Там, где требуется развальцованное или вращающееся седло, а не штампованная форма, специальная машина для раскачивания и развальцовки обеспечивает контролируемую осевую подачу и скорость вращения, необходимые для поддержания угла седла и чистоты поверхности в пределах допуска.
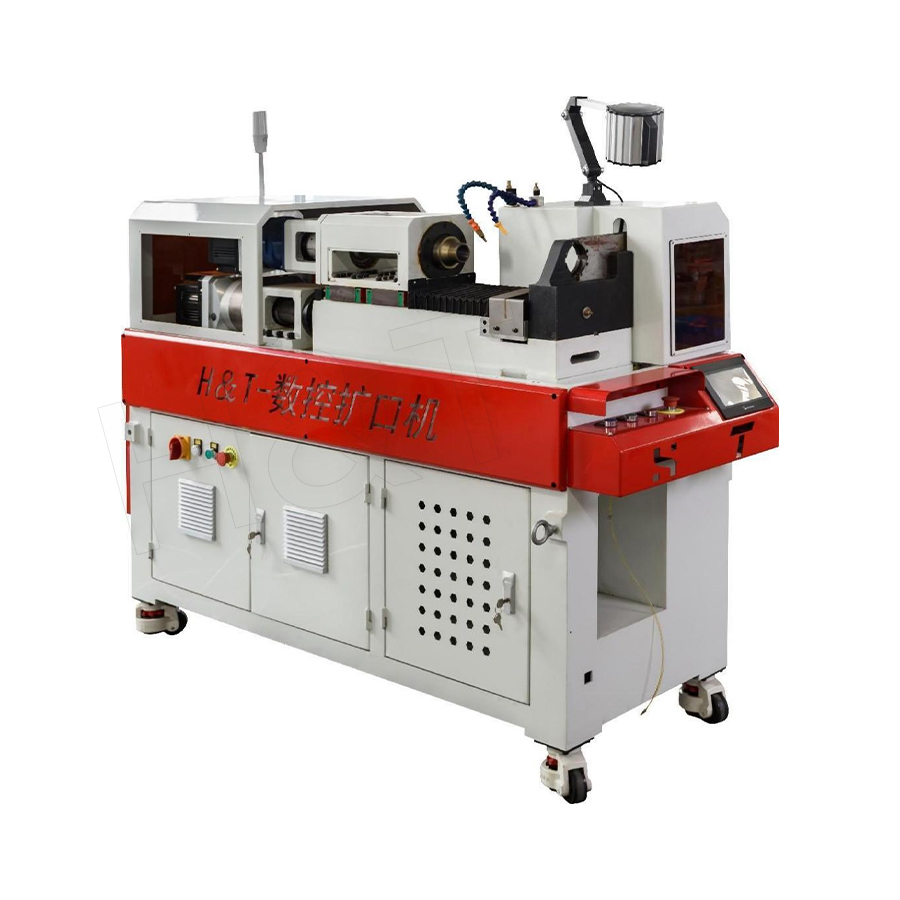 Развальцовочная машина с ЧПУ Вращающаяся развальцовочная машина с ЧПУ — это высокоэффективное, точное и интеллектуальное оборудование, специально разработанное для процессов развальцовки, усадки и отбортовки... Просмотреть продукт →
Дефекты, их обычные причины и способы устранения
Большинство дефектов формирования концов повторяются по узнаваемым образцам. Правильное их прочтение значительно сокращает цикл устранения неполадок.
| Дефект | Вероятная причина | Коррекция |
|---|---|---|
| Смещенный от центра борт | Изношена направляющая плунжера или несоосна матрица | Проверьте зазор направляющего отверстия и отцентрируйте матрицу. |
| Треснувшая или расколотая вспышка | Слишком высокая скорость поршня, неподходящая смазка, закаленный материал. | Уменьшите скорость формовки, проверьте состояние материала, замените смазку. |
| Уменьшение морщин | Неопорная длина слишком велика перед матрицей | Сократите неподдерживаемый диапазон, добавьте сегментированную поддержку. |
| Овальность после расширения | Расширение ratio too aggressive in one pass | Разделение на два прохода или отжиг между проходами |
| Забивание и раздражение | Грязный или отполированный инструмент, сухой контакт. | Отполируйте сегменты, очистите инструмент, восстановите смазку. |
Автоматизация и встроенная интеграция
Формовка концов перестает быть отдельной операцией, как только объемы оправдывают использование автоматизированной линии. Резка, снятие фасок, формовка концов и контроль могут быть связаны с автоматическим переносом, поэтому детали перемещаются без повторного зажима вручную. Выигрыш – это не только труд. Это устранение позиционных отклонений, возникающих каждый раз, когда готовую деталь поднимают и снова кладут.
К любому автоматизированному устройству применимы два практических момента. Во-первых, станция формирования концов должна удерживать нулевое значение в течение всей смены, поскольку нет оператора, наблюдающего за первой частью каждого цикла. Во-вторых, внутри линии должен быть желоб для отбраковки и простая проверка измерений, поскольку устранение дефектов, обнаруженных на трех станциях позже, обходится гораздо дороже. Команды, оценивающие этот тип макета, часто начинают с общего обзора линия автоматизации архитектуру перед указанием отдельных станций.
Формовка концов труб — один из немногих процессов изготовления труб, в которых десятая доля миллиметра решает, будет ли соединение герметичным в течение десятилетия или даст утечку при первом испытании под давлением. Тип формы следует из стандарта фитинга, метод оснастки — из допуска и материала, а станок — из семейства деталей и объема. Работа с этими тремя по порядку сокращает обсуждение спецификаций и предотвращает создание дорогостоящих инструментов для формы, которую уже определяет стандартный фитинг.
Если текущая деталь выходит из строя в месте соединения или новая сборка труб требует выбора процесса формовки с нуля, стоит показать чертеж, материал и целевой объем людям, которые каждый день строят эти машины. Вы можете обсудить конкретную формирующую работу с командой и получите рекомендации по инструментам и времени цикла на основе фактического профиля, а не диапазона каталога.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
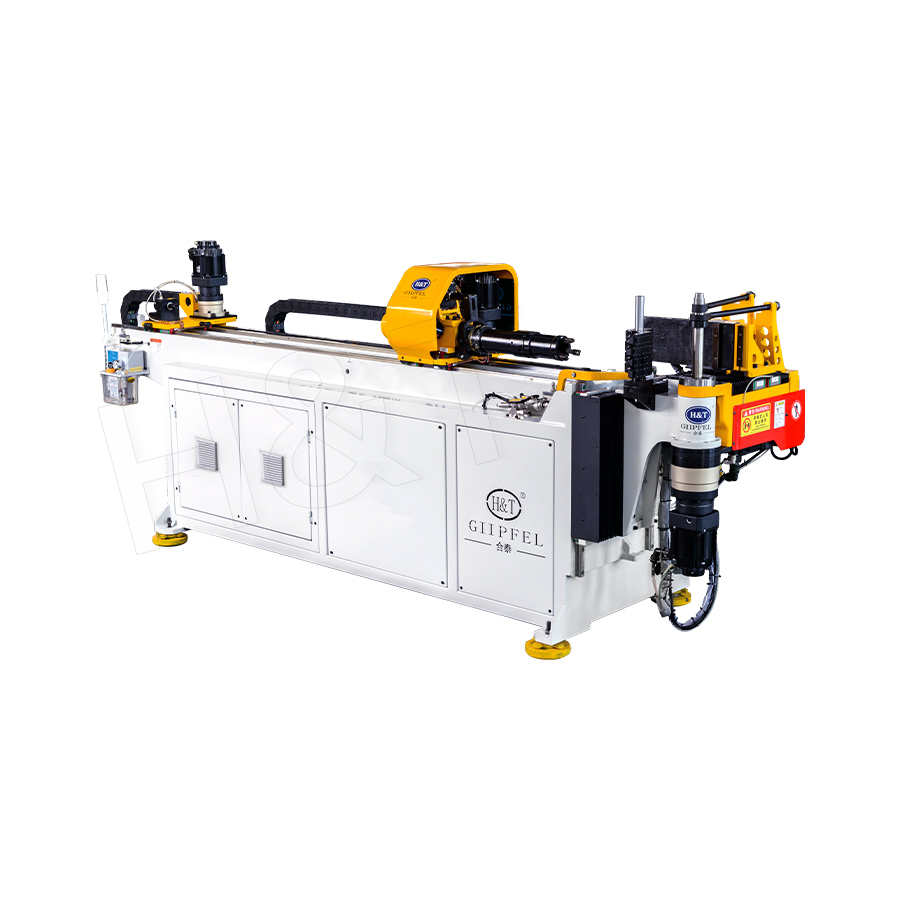 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
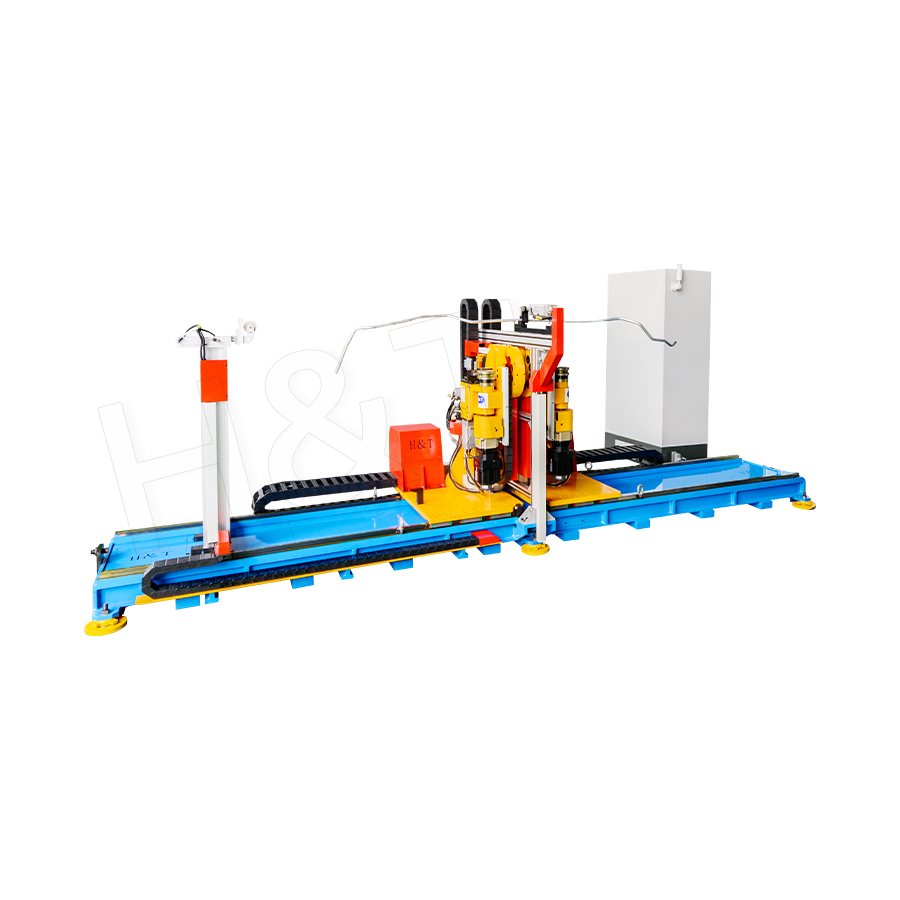 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.