简体中文
 English
 日本語
 한국어
 Español
 русский
проспект Лифа, 196, город Хайан, Наньтун, провинция Цзянсу, Китай
Категория новостей
Категория продукта
Что такое гибка с ЧПУ? Как работает программная гибка труб и гибка металла листогибочным прессом
Выхлопная труба из нержавеющей стали диаметром 42 мм с пятью изгибами, два из которых в разных плоскостях, не такая же проблема, как сложенный на 90 градусов кронштейн на листогибочном прессе. Обе работы часто называют гибкой на станках с ЧПУ, но станки, инструменты и программы, стоящие за ними, разные. Их объединяет то, что каждый угол, расстояние и поворот исходят из сохраненной программы, а не от оператора, вручную поворачивающего жесткие упоры.
Краткий ответ таков. Гибка с ЧПУ — это процесс формовки металла, при котором компьютерная система числового управления управляет осями станка, подает заготовку и устанавливает углы изгиба в соответствии со значениями, взятыми из программы обработки детали. На листогибочном прессе это означает глубину подъема, положение заднего упора и иногда выпуклость. В трубогибочном станке это означает подачу каретки, вращение цанги и угол изгибающего рычага, которые перемещаются серводвигателями, которые могут повторять одно и то же положение тысячи раз с одним и тем же результатом.
Контент
- 1 Гибка с ЧПУ простыми словами
- 2 Гибка листов и гибка труб — две разные работы
- 3 Как на самом деле работает цикл гибки с ЧПУ
- 4 Инструменты, определяющие качество деталей
- 5 Что улучшает гибка с ЧПУ, а где это перестает иметь смысл
- 6 Покупка чеков перед выбором машины
- 7 Распространенные проблемы и что они обычно означают
- 8 Где гибка с ЧПУ находится на производственной линии
Гибка с ЧПУ простыми словами
ЧПУ означает компьютерное числовое управление, и этот термин описывает, как машина приводится в движение, а не что она делает. Более старый гибочный станок с ЧПУ настраивается вручную, с механическими ограничителями длины подачи, фиксированным вращением цанги и углом изгиба, регулируемым винтом или лимбом. Гибочный станок с ЧПУ хранит ту же информацию, что и программа: положения осей, последовательность гибки, значения компенсации и данные инструмента.
Когда программа запускается, контроллер отправляет команду положения на каждую сервоось, считывает обратную связь от энкодера и корректирует движение до тех пор, пока заданное и фактическое положения не совпадут. Благодаря этому замкнутому циклу станок с ЧПУ может удерживать угол при изготовлении тысячи деталей и почему задание, выполненное два года назад, можно вернуть на станок и выполнить из того же файла.
Количество осей — это практическая мера того, что может сделать машина. Трубогибочный станок с одной головкой обычно программирует подачу каретки, плоскость вращения и угол изгиба. Добавьте больше наборов инструментов или вторую гибочную головку, и станок сможет производить многоплоскостные и многорадиусные детали за одну обработку, что устраняет ошибку повторного зажима, которая возникает при перемещении детали между операциями.
Гибка листов и гибка труб — две разные работы
Результаты поиска смешивают эти два понятия, что приводит к реальным ошибкам в спецификациях. Гибка на листогибочном прессе формирует плоский лист на пуансоне и штампе, и материал сгибается по всей ширине. При изгибе тяговой трубы с помощью ротора труба протягивается вокруг гибочной матрицы, в то время как оправка поддерживает внутреннюю часть стены. Виды отказов, инструменты и драйверы допусков не одинаковы, поэтому запрос, в котором говорится только о гибке с ЧПУ, часто слишком расплывчат, чтобы его можно было точно процитировать.
| Аспект | Гибка листа с ЧПУ на листогибочном прессе | Гибка труб с ЧПУ методом ротационной вытяжки |
|---|---|---|
| Заготовка | Плоский лист и пластина | Круглая, квадратная или профильная труба |
| Формирующий инструмент | Удар и V умереть | Гибочная матрица, зажимная матрица, матрица под давлением, оправка |
| Запрограммированные значения | Глубина подъемника, задний упор, последовательность изгиба | Расстояние подачи, угол поворота, угол изгиба |
| Основной риск качества | Изменение угла в зависимости от пружины и партии материала | Овальность, сморщенность и истончение стенок на сгибе |
| Переключение | Замена инструмента, отзыв программы, проверка первого изделия | Замена матрицы и оправки, вызов программы, проверка первой детали |
Если деталь представляет собой плоскую панель с фланцами, вы покупаете листогибочный пресс. Если это трубка, по которой должна проходить жидкость, газ или кабель, вы покупаете трубогиб, а выбор инструмента зависит от внешнего диаметра, толщины стенки и радиуса центральной линии.
Как на самом деле работает цикл гибки с ЧПУ
- Деталь определяется в 3D или в виде таблицы сгибов: внешний диаметр, толщина стенки, материал, каждый угол сгиба, каждый радиус осевой линии и расстояние по прямой между сгибами.
- Программа гибки создается либо автономно из модели, либо на контроллере. На этом этапе применяются компенсация упругой отдачи, уменьшение изгиба и проверка столкновений.
- Инструмент подготовлен. Гибочная матрица, зажимная матрица, нажимная матрица и оправка подбираются в соответствии с размером трубы, а там, где стенки тонкие, добавляется зачистная матрица.
- Первое изделие сгибается и измеряется. Длина подачи, вращение и угловые смещения обрезаются до тех пор, пока деталь не будет соответствовать чертежу.
- Производство работает. Машина повторяет сохраненные положения, и оператор проверяет образец через заданные интервалы вместо того, чтобы регулировать каждую деталь.
- Детали переходят к следующей операции, которой может быть формовка концов, снятие фаски, удаление заусенцев или сборка.
Инструменты, определяющие качество деталей
Две машины одного и того же производителя могут давать совершенно разные результаты из-за особенностей инструмента. Наиболее важными элементами являются:
- Оправка. Он поддерживает внутреннюю часть трубки при изгибе и контролирует овальность. Оправка с пробкой подходит для больших радиусов толстых стенок, тогда как оправка с шариком обычно необходима для работ с тонкими стенками и малым радиусом.
- Согнуть умереть. Он задает радиус центральной линии и форму канавки, а на практике также ограничивает максимальный угол изгиба, доступный для этого радиуса.
- Зажимная матрица. Он прижимает трубу к гибочному штампу и предотвращает соскальзывание материала назад во время изгиба.
- Пресс-форма. Он следует за трубкой и контролирует внешнюю стену, и часто именно это отличает чистую поверхность от поверхности, покрытой следами.
- Дворник умрет. Он поддерживает внутреннюю часть изгиба, где начинаются складки, что особенно важно при сочетании тонких стенок и малого радиуса.
- Смазка. Это уменьшает сопротивление и нагрев и продлевает срок службы инструмента, но неправильный смазочный материал оставляет остатки, которые необходимо удалить перед сваркой или нанесением покрытия.
Что улучшает гибка с ЧПУ, а где это перестает иметь смысл
Где процесс оправдывает свою стоимость
- Консистенция. Одна и та же программа создает одинаковую геометрию для первой и тысячной части.
- Время установки. Программный вызов заменяет ручную переустановку остановок, поэтому короткие партии становятся экономичными.
- Меньшая зависимость от оператора. Навыки переходят от ручной настройки к программированию, выбору инструментов и проверке.
- Многократный изгиб деталей за один цикл. Оси станка обрабатывают изменения плоскостей, для которых в противном случае потребовалось бы два приспособления.
Где это не подходит
- Простые одноугольные детали в очень небольшом объеме, при этом ручная обработка или станок с ЧПУ обходятся дешевле за штуку.
- Радиус настолько мал по отношению к стене, что никакая конфигурация оправки не удержит секцию.
- Формовка толстого листа, которая относится к работе на листогибочном прессе, а не к гибке с помощью ротационной вытяжки.
Покупка чеков перед выбором машины
Большинство ошибок в спецификациях происходят из-за короткого списка номеров, который покупатели не учитывают в запросе.
- Максимальный наружный диаметр и толщина стенки, поскольку они образуют шкалу сил с участком стенки.
- Наименьший радиус центральной линии, обычно кратный диаметру трубы.
- Общее количество изгибов и то, находятся ли они более чем в одной плоскости.
- Требуемое время цикла и необходимость автоматизации загрузки и разгрузки.
- Марка материала, поскольку нержавеющая и высокопрочная сталь пружинят иначе, чем мягкая сталь.
Для станка с одной головкой необходимо полное сервоуправление, при котором подача, поворот и угол изгиба управляются программой, а не механическими упорами.
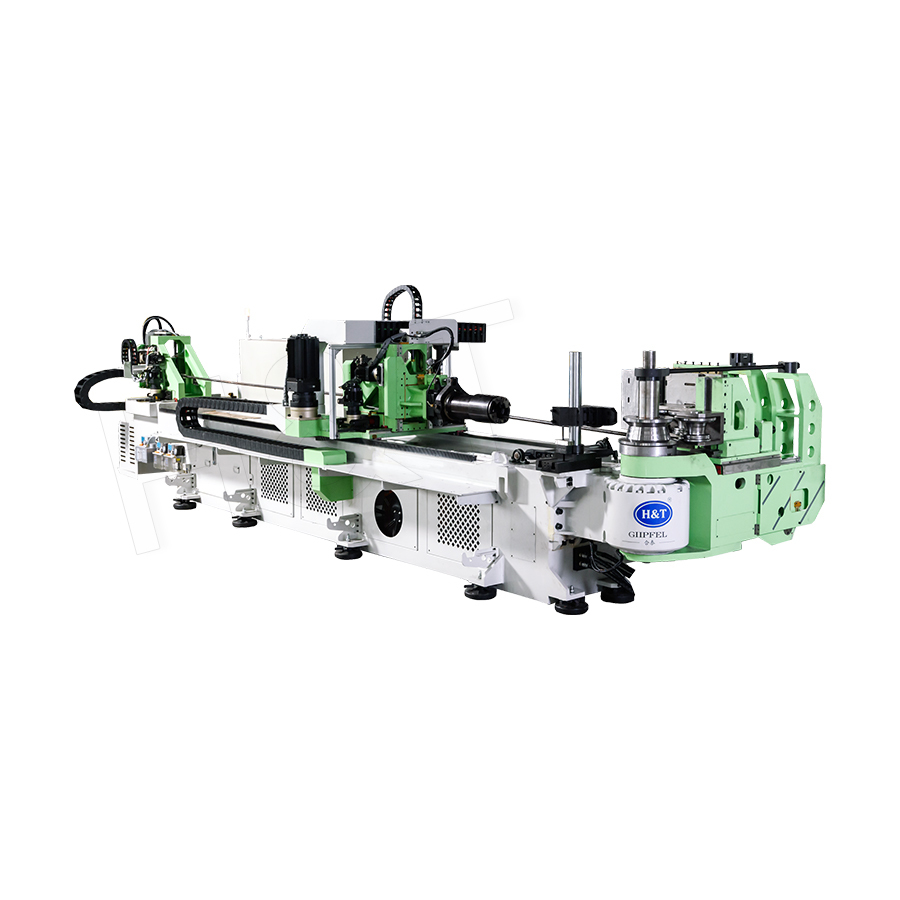 Однонаправленный полный сервопривод Однонаправленный полностью электрический трубогибочный станок является основным продуктом серии E компании HT. Используя полностью электрическую технологию привода, он обеспечивает высокоточную унидив... Просмотреть продукт →
Если деталь имеет изгибы с обеих сторон трубы или необходимо сформировать два изгиба одновременно, машина с двойной головкой сокращает цикл и исключает второй этап обработки.
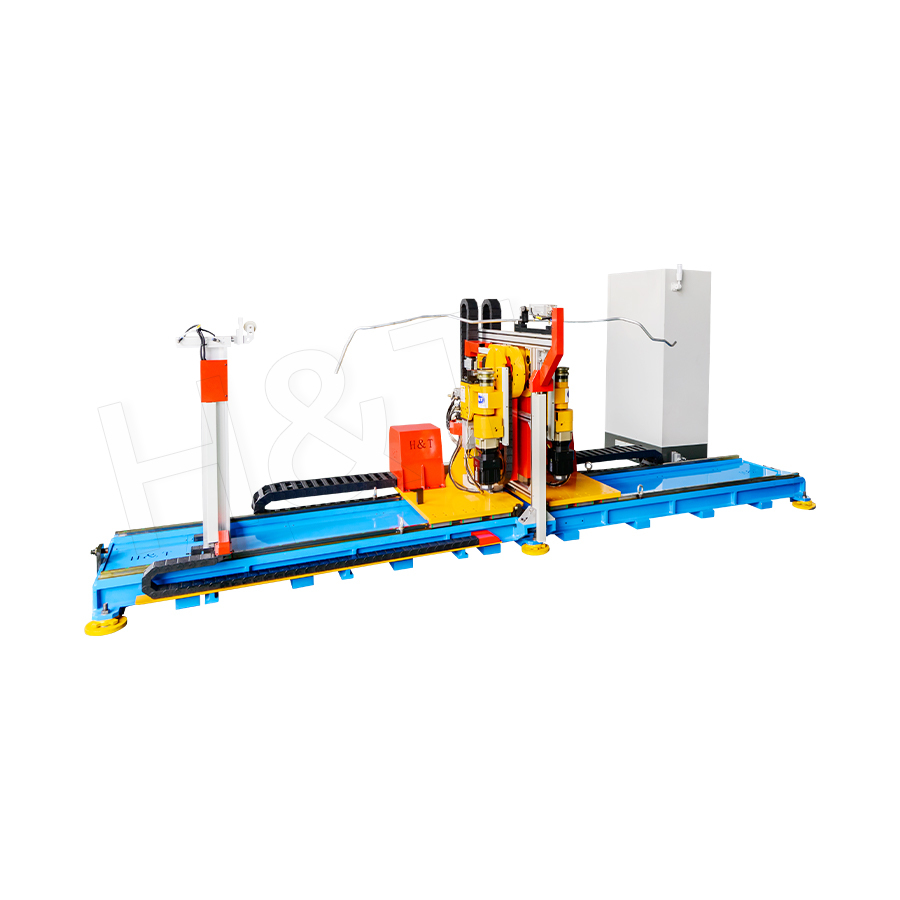 3D гибка с двумя головками и полным сервоприводом 3D-гибочный станок с двумя головками и сервоприводом — это высокоточное автоматизированное оборудование для обработки, разработанное Hetai специально для сверхдлинных и сверхтонких труб в автоматическом режиме. Просмотреть продукт →
Труба большого диаметра и с толстыми стенками требует большего крутящего момента и более жесткой рамы, поскольку формовочная сила быстро возрастает с увеличением сечения и радиуса стенки.
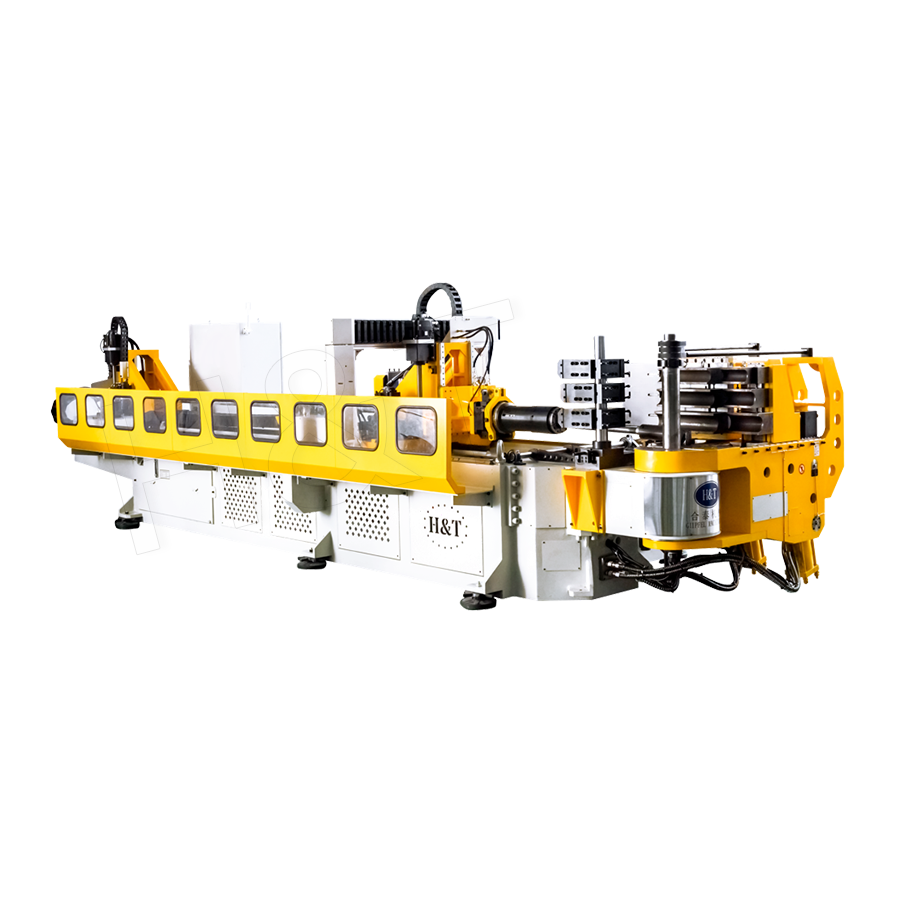 Тяжелая трубогибочная машина Трубогибочный станок для тяжелых условий эксплуатации, модель CNC65×E-9A, представляет собой мощное трубогибочное оборудование, специально разработанное для высокотехнологичных отраслей промышленности, таких как авиация... Просмотреть продукт →
Распространенные проблемы и что они обычно означают
- Овальность выше предела рисунка. Оправка слишком мала, установлен неправильный тип оправки или радиус слишком мал для толщины стенки.
- Морщины на внутренней стороне сгиба. Пластина стеклоочистителя отсутствует или плохо расположена, или стена имеет слишком слабую опору.
- Угловой снос во время бега. Упругость варьируется в зависимости от партии материала, или зажимная матрица скользит и тянет материал.
- Царапины по внешнему радиусу. Необходимо проверить настройку пресс-формы, зазор инструмента или смазку.
- Сглаживание в начале изгиба. Длина зажима слишком коротка, или канавка матрицы зажима не соответствует трубке.
Где гибка с ЧПУ находится на производственной линии
Гибка редко является самостоятельной операцией. Типичная линия по производству труб отрезает заготовку по длине, снимает фаски и зачищает концы, сгибает деталь, а затем формирует или развальцовывает концы труб. Объединение этих шагов меняет экономику работы, поскольку детали перестают ждать между машинами, а повреждения при обработке уменьшаются. Вот почему многие покупатели теперь рассматривают гибочную машину как часть более широкого линия автоматизации а не как отдельная покупка.
Гибка с ЧПУ — это не один тип станка. Это метод управления гибочным станком, при котором геометрия создается программой, а не руками оператора. Если вы знаете наружный диаметр, толщину стенки, марку материала, наименьший радиус осевой линии и количество изгибов в разных плоскостях, вы уже знаете пять цифр, которые машиностроитель должен правильно указать.
Если вы хотите, чтобы эти цифры были сопоставлены с реальной конфигурацией, прежде чем переходить к использованию инструментов, вы можете связаться с командой и поделитесь чертежом детали с таблицей сгибов.
Рекомендуемые продукты
Полный спектр решений для обработки труб
-
.jpg) Однорядная матрица
-
 Гибка двух-/трех-/многотрубных штамповочных труб
-
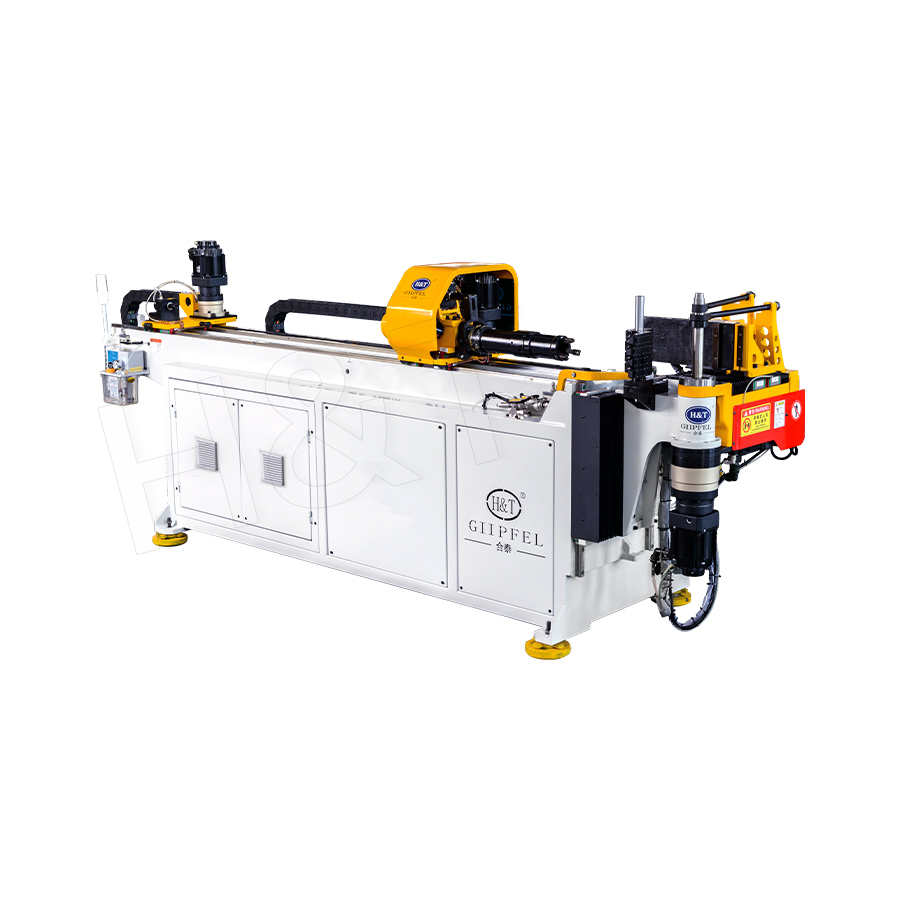 Однонаправленный полный сервопривод
-
 Одноголовочный правый и левый общий стороны изгиба
-
 Тяжелая трубогибочная машина
-
 Двуглавая правый и левый общие стороны изгиба
-
 3D двухголовочный полный серводрайв гибки
-
 Портативный гнущий станок с ЧПУ
Прецизионный изгиб труб
 Готов к настройке
Ваши изделия из изогнутых труб?

Готов к настройке Ваши изделия из изогнутых труб?
Собственное программное обеспечение, интеллектуальные системы управления и более 50 патентов обеспечивают более эффективное и интеллектуальное производство на каждом этапе.
Авторское право © 2025 by Гипфель Машиностроение Ко., Лтд. Все права защищены.